I. Faren: Når en "3.000 psi" cylinder fejler ved 1.200 psi
En almindelig og kostbar fejl i hydraulisk design er at beregne cylinderens trykkraft udelukkende ved hjælp af hydraulisk tryk og stempelareal:
F = P × Apiston
Under denne enkle formel vil en 4-tommers cylinder ved 3.000 psi skubbe med cirka 37.700 lbs (167,7 kN) tryk. Hvis cylinderslaget kun er 12 tommer, klarer stangen nemt den belastning.
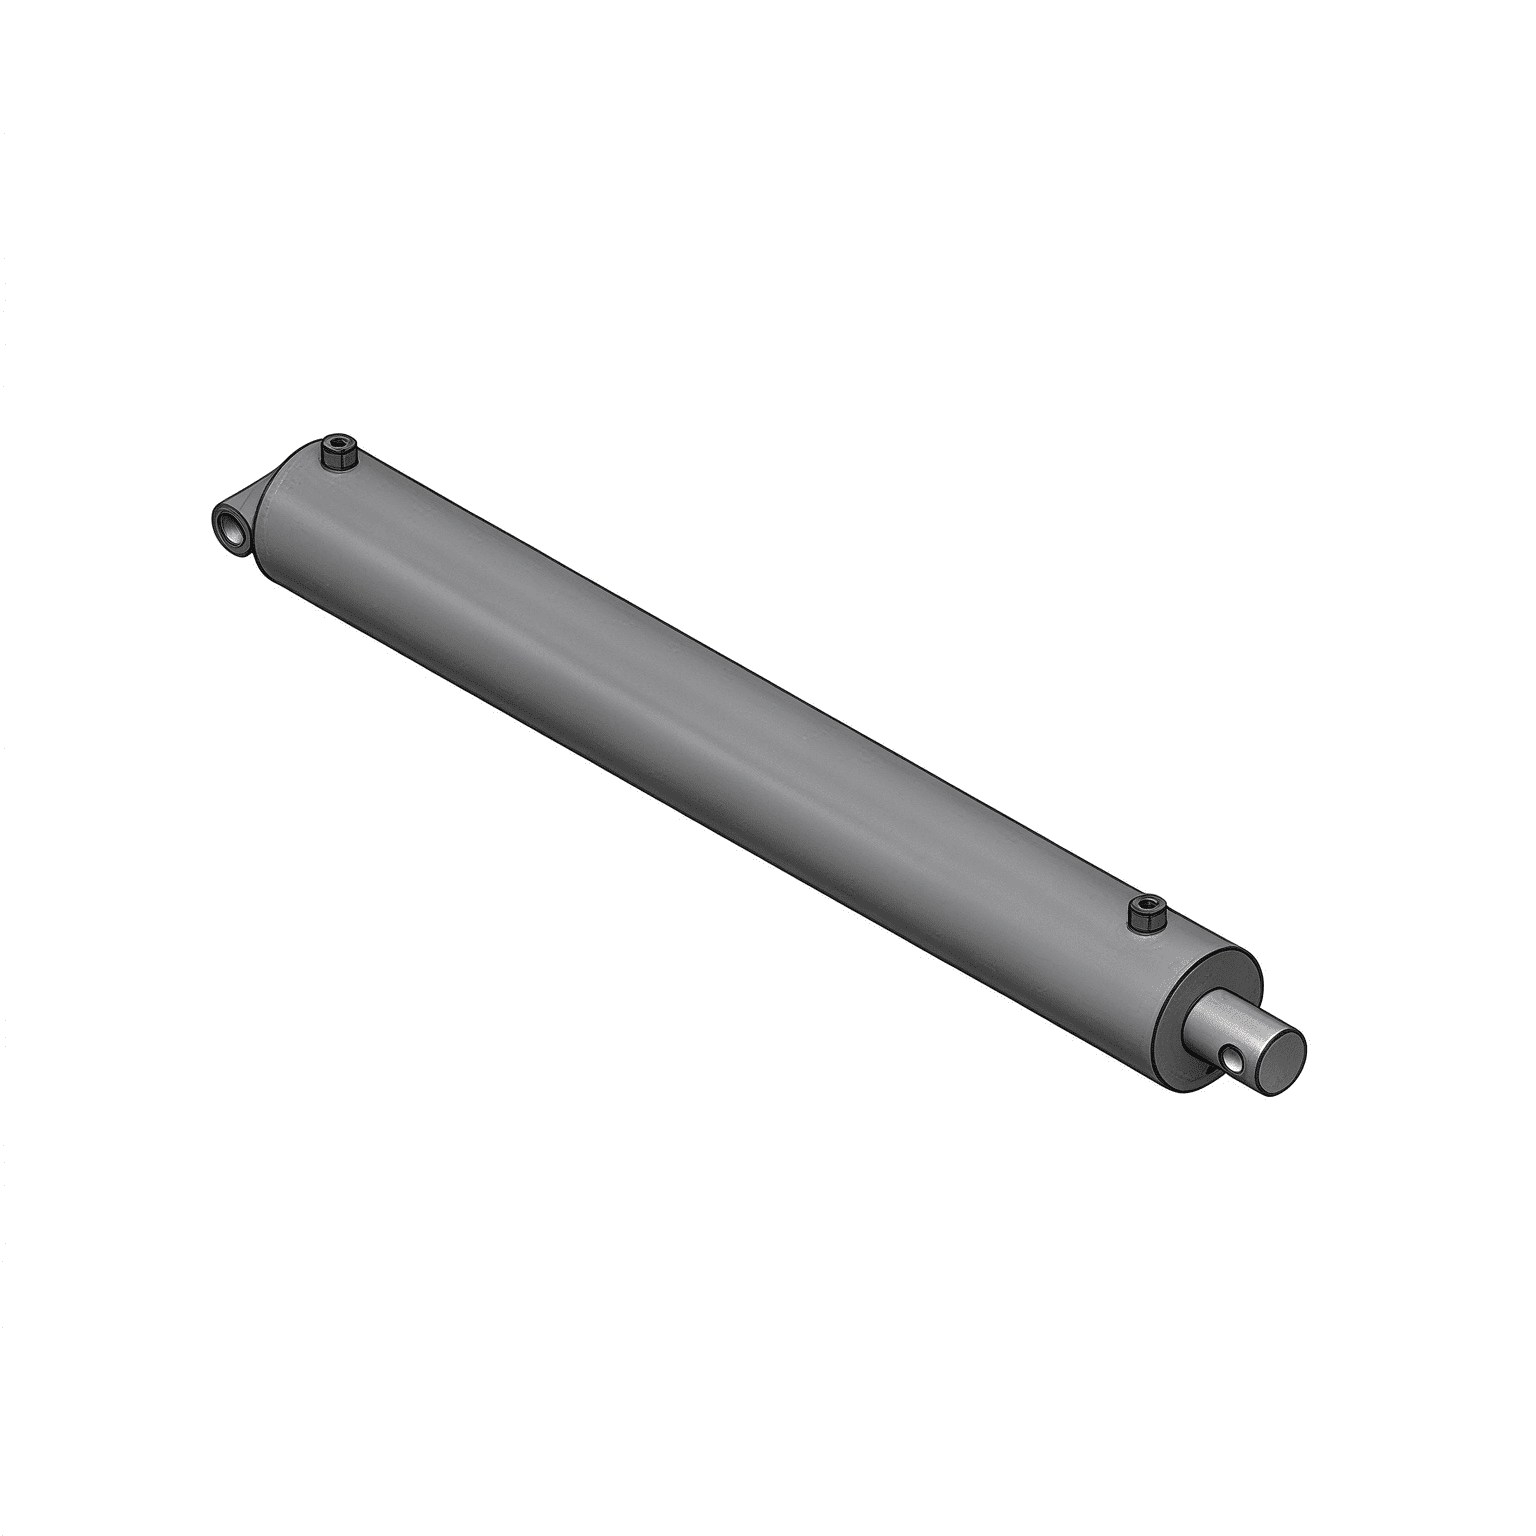
Udvid dog den samme cylinder til en 60" eller 80" slaglængde, og påføring af den samme trykkraft på 37.700 lbs vil ofte snappe eller permanent bøje stempelstangen som en tandstikker - ofte når systemtrykket kun har nået 1.000 til 1.500 psi.
Denne katastrofale svigttilstand er ikke et materialebrud i trækstyrke; det er elastisk søjlebukning. Ved anvendelser med lang slaglængde tilsidesætter den strukturelle stabilitet af den slanke stempelstang fuldstændigt cylinderens trykklassificering.
II. Fysikken afHydraulisk cylinderBuckling: Eulers kolonneteori
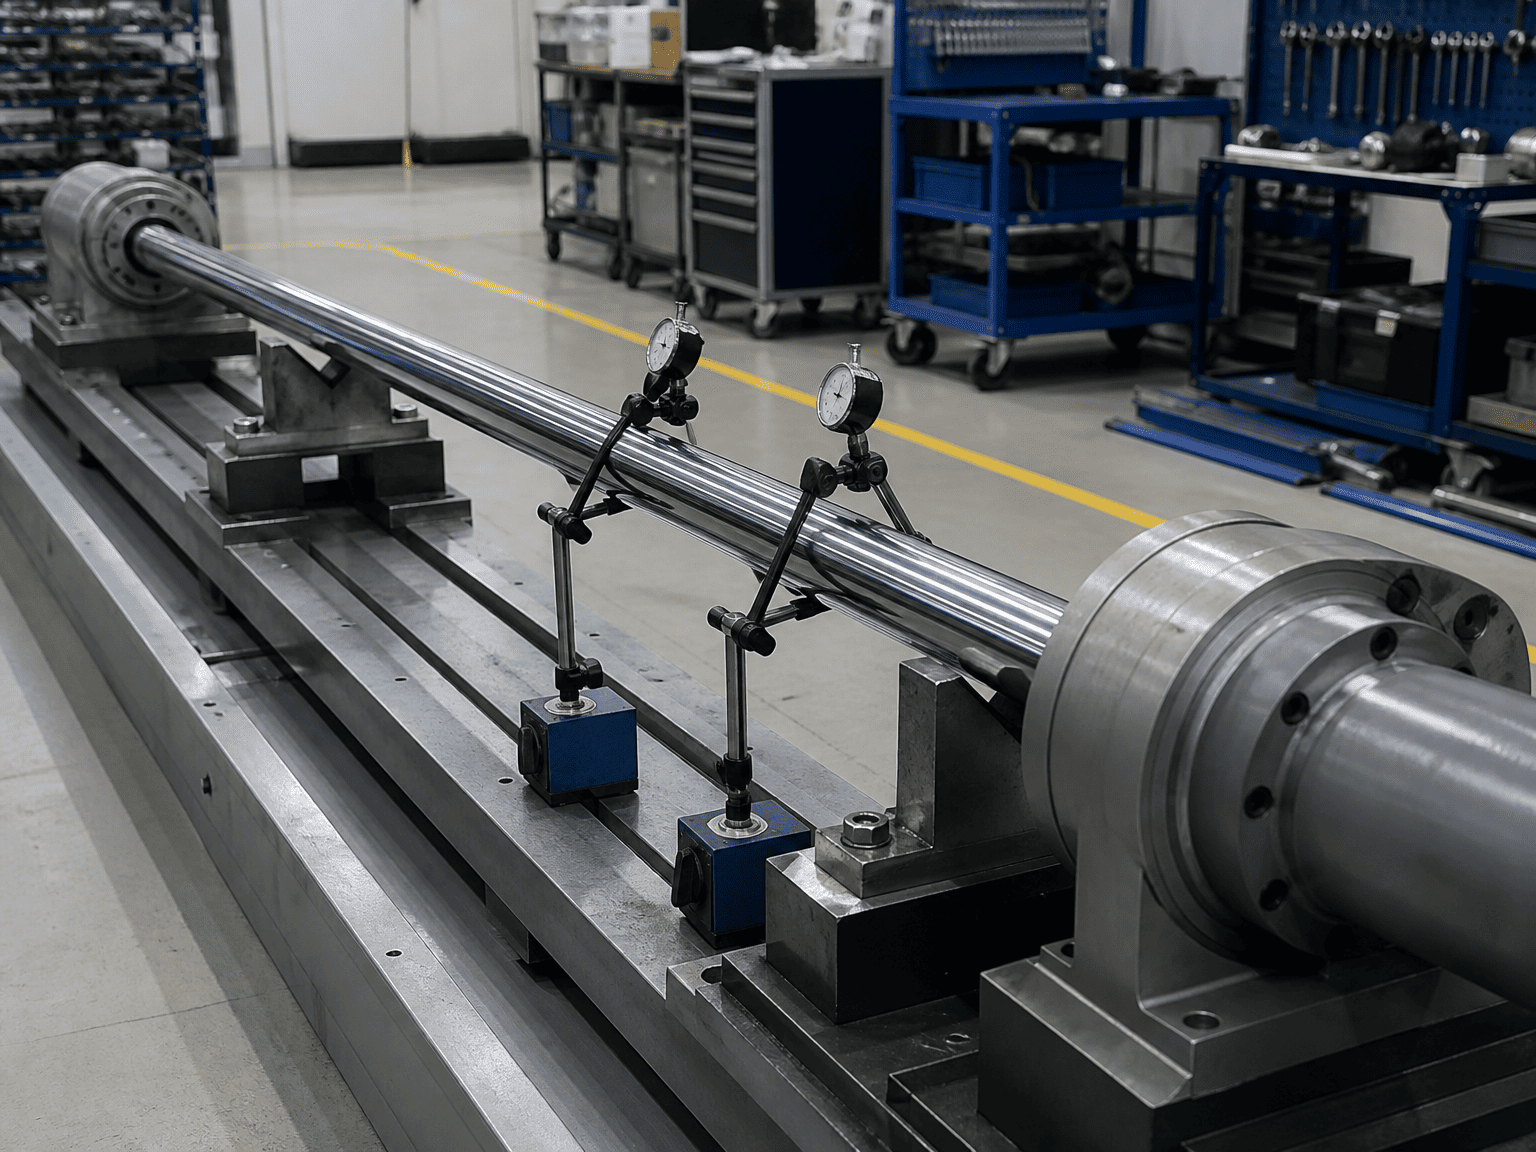
Når enhydraulisk cylinderstrækker sig under trykbelastning, opfører samlingen sig som en lang, slank strukturel søjle. Den maksimale teoretiske trykbelastning en slank søjle kan tåle, før der opstår lateral ustabilitet, er styret af Eulers kritiske knækformel:
Fcr = π² E I / Le² = π² E I / (K · L)²
Hvor:
- Fcr = Kritisk Euler-knækbelastning (N eller lbf)
- E = elasticitetsmodul for stangmaterialet (for typisk kulstof/legeret stål, E ≈ 200 til 210 GPa eller 29 × 10⁶ psi)
- I = Arealinertimoment af det massive runde stangtværsnit (m⁴ eller in⁴)
- L = Samlet udvidet installationsafstand mellem monteringspunkter (m eller in)
- K = Effektiv søjlelængdefaktor baseret på cylindermonteringsforhold
- Le = K · L = Effektiv knæklængde
III. Beregning af inertimoment for massive stænger:
For en solid rund stempelstang med diameter dr:
I = π dr⁴ / 64
Bemærk, at inertimomentet afhænger af den fjerde potens af stangdiameteren (dr⁴). Dette betyder, at en mindre stigning i stangens diameter skaber en massiv stigning i knækmodstanden:
- Forøgelse af en stangdiameter fra 2,0 tommer til 2,5 tommer (en stigning på 25 % i diameter) øger bøjningsmodstanden med 144 % (2,44×).
IV. Beregning af sikker arbejdsbelastning og anbefalede sikkerhedsfaktorer
Betjen aldrig enhydraulisk cylindertæt på sin kritiske knækgrænse Fcr. I den virkelige verden,hydrauliske cylindreopleve små excentriciteter, mindre pindspil, accelerationsspidser og uundgåelige sidebelastninger.
Det tilladte designtryk Brak skal omfatte en streng sikkerhedsfaktor Sf:
Brak = Fcr / Sf
Anbefalede retningslinjer for sikkerhedsfaktorer:
- Stationære industrimaskiner (rene, styret): Minimum Sf ≥ 2,5 til 3,0
- Generelle mobile maskiner (dumptrailere, læssere, affaldsudstyr): Minimum Sf ≥ 3,0 til 3,5
- Højrisiko-/personelløft (lifte, bomvogne, mobilkraner): Minimum Sf ≥ 3,5 til 4,5
V. Slankhedsforhold og overgangen til Johnsons formel
Eulers formel antager ren elastisk bøjning og er kun gyldig for slanke søjler, hvor slankhedsforholdet λ overstiger søjleovergangstærsklen λc.
λ = Le / rg = (K · L) / (dr / 4) = 4 K L / dr
Hvor rg = √I/A = dr / 4 er gyrationsradius.
For typisk 1045 eller 4140 kromstål er overgangstærsklen λc ≈ 85 til 105:
- Hvis λ > λc (lange slanke stænger): Brug Eulers formel (fejl på grund af elastisk ustabilitet).
- Hvis λ ≤ λc (korte til mellemstore stænger): Brug Johnsons parabolske formel eller standard flydespænding (svigt ved trykudbytte eller uelastisk knækning).
VI. 4 almindelige OEM-tekniske tilsyn, der forårsager bøjede stænger
-
Beregning af knækning ved tilbagetrukket længde i stedet for fuldt forlænget længde:Det mest sårbare øjeblik opstår, når stangen er i 100 % slag, hvor L er på sit maksimum.
-
Ignorerer vandret fald under dødvægt:På lange vandrette cylindre (> 2 meters slaglængde) synker den tunge kromstang lidt under tyngdekraften, hvilket skaber en indbygget excentrisk belastning, der accelererer knækningen.
-
Forudsat at stiftmonteringer forbliver friktionsfri:Over tid sætter rustede eller usmurte drejetappe sig fast, og omdanner en drejemontering til en delvist låst, momentbelastet samling, der fremkalder bøjningsmomenter.
-
Forsømmelse af regenereringskredsløb:Differential-/regenereringskredsløb udsætter både hætten og stangsiderne for fuldt pumpetryk, bibeholder fuld søjleskubbekraft, mens den strukturelle margin reduceres.
VII. Hvad skal du sende, når du dimensionerer langslagscylindre med HCIC
For at få en komplet knækbekræftelse og FEA-søjlegennemgang fra HCIC-ingeniører, angiv:
- Driftscylinderboring, slaglængde og maksimalt hydraulisk aflastningstryk
- Maskinmonteringsgeometri og tegning af pivotbeslag (for at bekræfte K-faktor)
- Monteringsorientering (vandret, lodret skub op/ned eller vinkelbue)
- Eksterne styringsbegrænsninger (fri ustyret belastning vs præcision lineære glideskinner)
- Driftscyklus, driftscyklushastigheder og miljøforhold
VIII. Partner med HCIC for Heavy-Duty Engineering & Custom Cylinders
HCIC leverer certificeret hydraulikteknik, 3D CAD-modellering og specialfremstilling af cylindere til tungt mobilt og industrielt udstyr verden over.