Hvis du kører mobilt maskineri – uanset om det er en tipvogn, en landbrugslæsser, en luftbom eller en affaldskomprimator – har du sikkert set dette ske:
En helt ny cylinder bliver installeret. Driftstrykket ligger et godt stykke inden for pumpens kapacitet. Hydraulikolien er ren. Alligevel, inden for et par hundrede cyklusser, tygger stangviskeren op, kirtelbøsningen er ridset på den ene side, og hydraulisk væske drypper forbi den primære stangtætning.
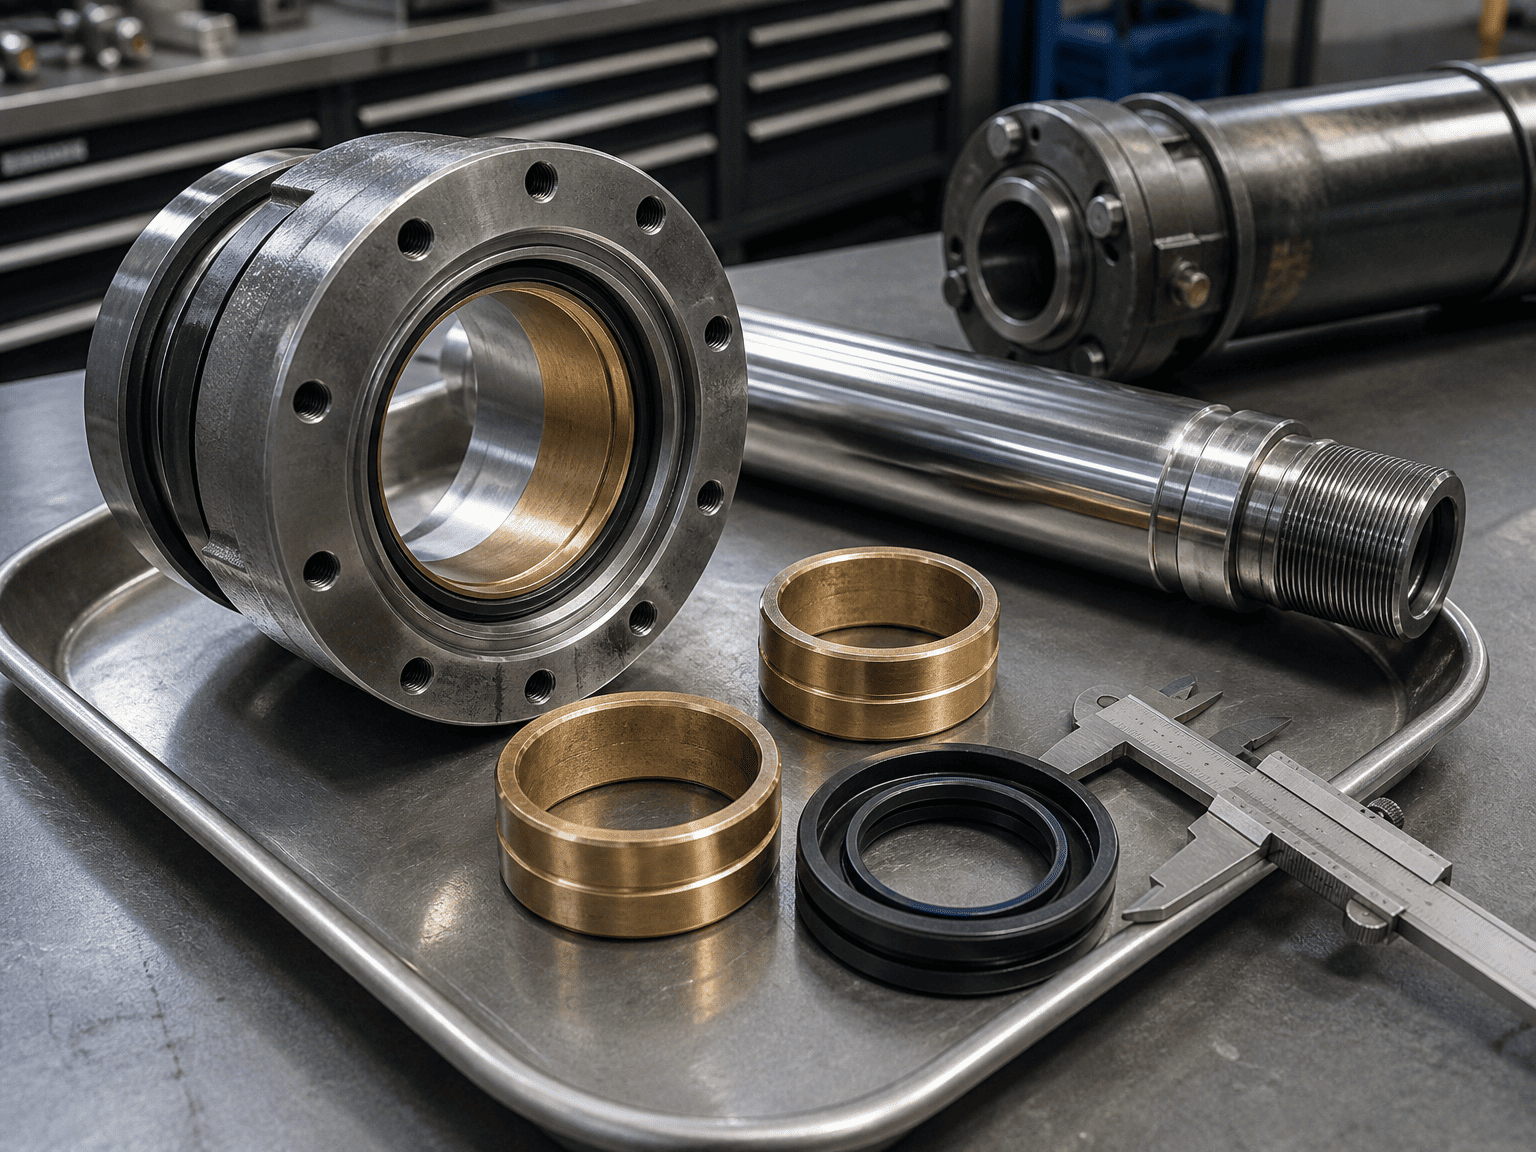
Det første instinkt er ofte at give plomberingsproducenten skylden eller antage dårlig forkromning. Men når du river cylinderen ned, er afsløringsmærket næsten altid det samme: kraftigt slid på den ene side af stangforskruningsbøsningen kombineret med slid på stempelslidringen på den modsatte side.
Det er ikke en trykspids eller en tætningsfejl. Det er sidebelastning - og ved fuld slaglængde er den den største dræber inden for hydrauliske cylindre.
Hydrauliske cylindre er konstrueret til at levere lineært tryk og træk langs deres midterakse. De er ikke strukturelle støttebjælker. Men i maskineri i den virkelige verden indfører geometriændringer, chassisflex, stiftforskydning og ujævne belastninger konstant sidekræfter.
Her er den mekaniske virkelighed:
1. Lejespændet krymper ved fuld forlængelse: Når cylinderstangen er trukket helt tilbage, er afstanden mellem stempellejet og den forreste pakdåsebøsning maksimal. Cylinderen har stærk indvendig støtte.
2. Gearingsmultiplikatoren: Når cylinderen slår ud til fuld forlængelse, bevæger stemplet sig tættere og tættere på den forreste pakdåse. Den indvendige afstand mellem de to støttelejer (lejespændet) bliver meget kort, mens den udvendige momentarm (den forlængede stang) bliver meget lang.
3. Alvorligt kontakttryk: Selv en beskeden 200-lb lateral kraft ved stangøjet skaber et massivt bøjningsmoment. Med et kort lejespænd kan de indre reaktionskræfter mellem stangen og kirtelbøsningen stige til tusindvis af pund pr. kvadrattomme, knuse smøreoliefilmen og kværne
Et stoprør er en indvendig stål- eller aluminiumsmuffe placeret over stempelstangen inde i cylindercylinderen, mellem stemplet og det forreste pakdåsehoved.
Det forhindrer fysisk stemplet i at bevæge sig helt frem til det forreste hoved ved fuldt slag.
Ved at stoppe stemplet flere tommer, før det når pakningen, låser stoprøret i et minimum lejespænd.
Uden et stoprør: En 60-tommers slagcylinder i fuld forlængelse efterlader måske kun 3 til 4 tommer mellem stempel- og pakdåselejer.
Med et 6-tommers stoprør: Det mindste lejespænd ved fuld forlængelse øges til 9 eller 10 tommer, hvilket reducerer den indre kontaktspænding og stangspændingen med mere end det halve.
I standard industriel og mobil hydraulik (ved at følge NFPA og ISO tekniske retningslinjer) anbefales et stoprør kraftigt, når den effektive slaglængde overstiger 40 tommer (ca. 1.000 mm), eller når cylinderen arbejder vandret med gaffel- eller stiftmonteringer.
Den grundlæggende størrelsesretningslinje:
1. Under 40 tommer slaglængde: Standard lejespænd er generelt tilstrækkeligt til moderate arbejdscyklusser, forudsat at justeringen er sand.
2. Over 40 tommer slag: Tilføj 1 tomme stoprør for hver 10 tommer slag over 40 tommer
Hvis du designer en ny maskine eller fejlfinder feltfejl, skal du bruge denne 4-trins tjekliste:
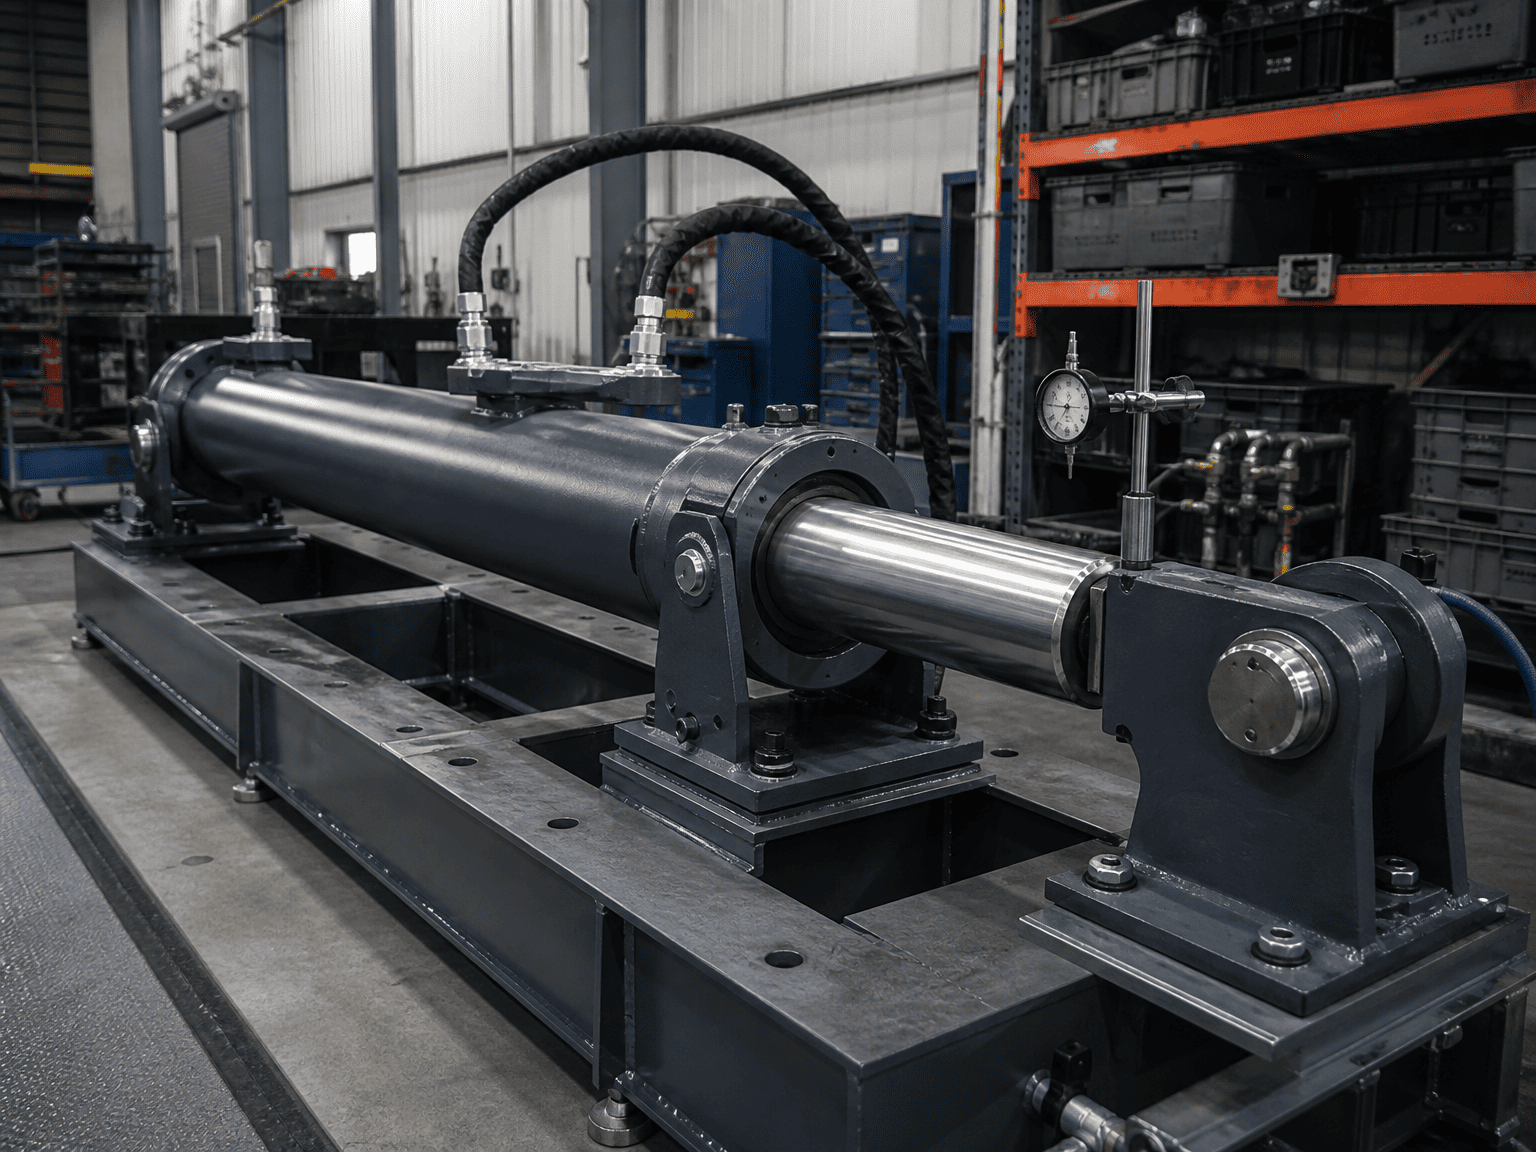
Stive fodmonteringer eller flangemonteringer kan ikke tolerere nogen vinkelforskydning. Hvis din maskinramme bøjer sig under drift (f.eks. et dumpelegeme, der vrider sig under en ujævn grusbelastning), skal du skifte til kuglelejebeslag eller drejegaffel. Sfæriske lejer tillader 3° til 5° selvjustering, hvilket forhindrer stangen i at binde sig fast i kirtlen.
En slank stang afbøjes under søjlekompression, før den spænder helt. Hvis afbøjningen overstiger 0,002" til 0,005" pr. fods slaglængde, vil det forvrænge tætningslæben. At flytte en standard stangdiameter op (f.eks. fra 1,50" til 1,75" eller 2,00") øger sektionsmodulet og modstanden mod bøjning dramatisk.
Standard metal-til-metal-kontakt fører til øjeblikkelig gnidning, når sidebelastningen skubber forbi oliefilmen. Højkvalitets kompositslidringe (såsom glasfyldt nylon, phenolharpiks eller fosforbronze) absorberer sideværts stød og indlejrer mikropartikler uden at udhule kromstangen.
Under den første maskinsamling skal du kontrollere, at begge monteringsstifter er strengt parallelle. En 1-millimeters vinkelforskydning på tværs af en 4-fods spændvidde kan generere hundredvis af pounds af kontinuerlig sideforspænding, selv før cylinderen løfter nogen nyttelast.
Når du anmoder om et brugerdefineret hydraulisk cylinderdesign eller en udskiftningsgennemgang for applikationer med høj sidebelastning, vil disse nøgledetaljer fremskynde den tekniske verifikation:
Driftsmiljø og driftscyklus: Maks. arbejdstryk (PSI/bar), cyklusfrekvens, push/pull-belastninger.
Monteringstype og stiftcentre: Indtrukne og forlængede stift-til-stift-dimensioner, stiftdiametre og om sfæriske lejer er påkrævet. Kendte laterale kræfter eller vinkel
Fejljustering: Forventninger til rammeafbøjning, vindbelastninger eller forskudte hængselspunkter. Aktuelle fejlsymptomer: Hvis du udskifter en eksisterende cylinder, skal du dele billeder af den slidte stempelstang, pakdåsebøsning og tætningslæber.