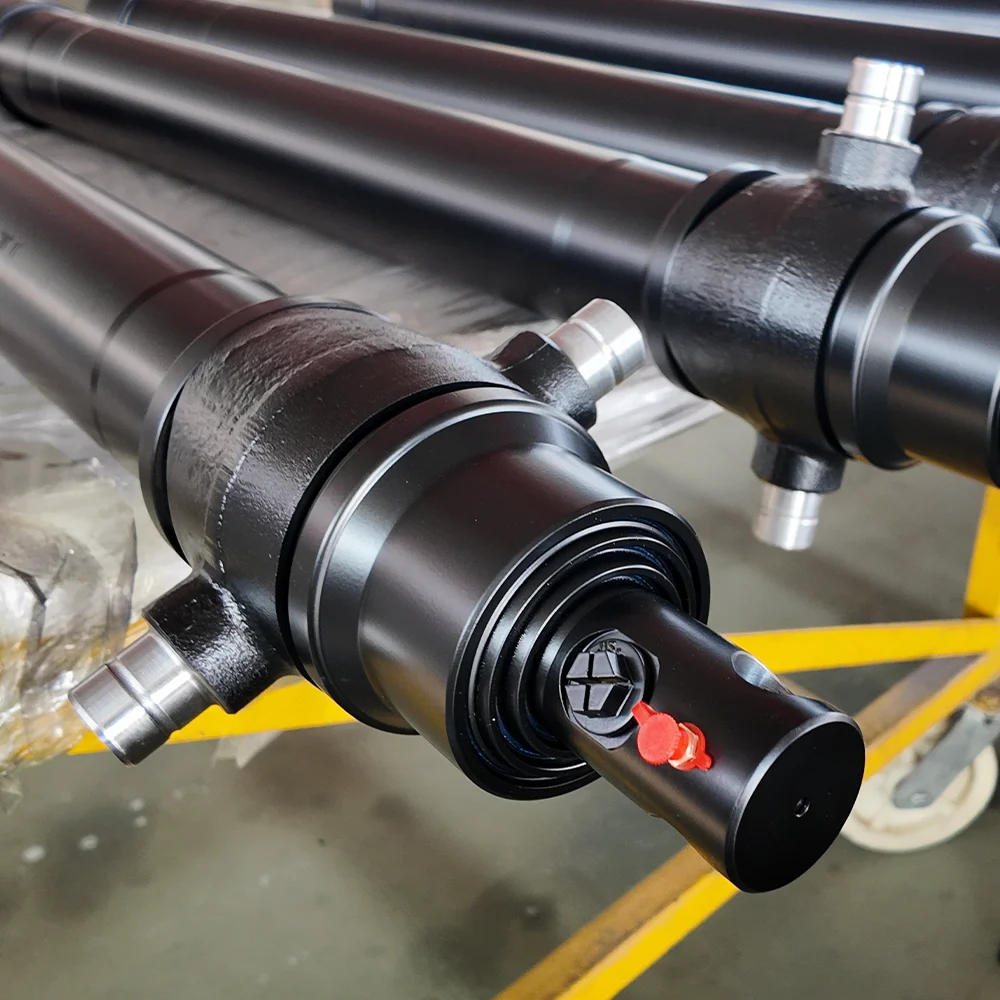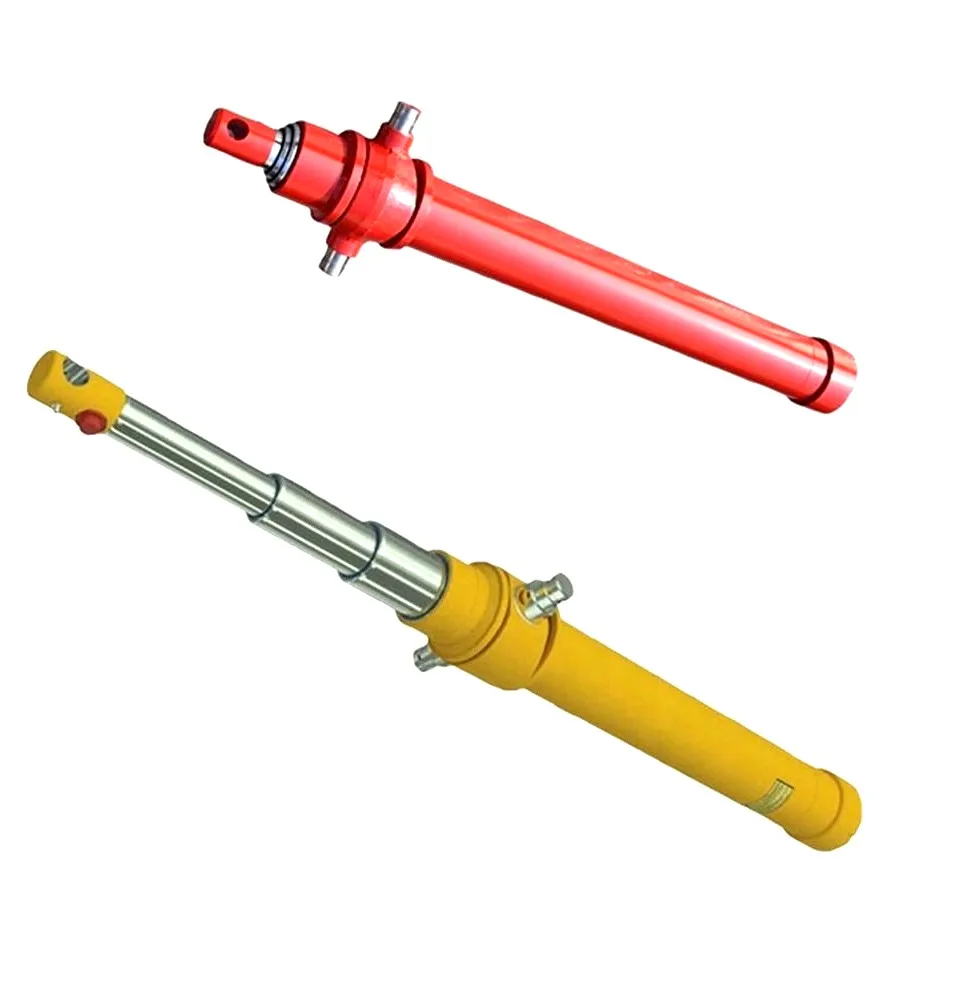
Nårhydrauliske cylindrefejler, kigger feltteknikere instinktivt ind i løbet – kontrollerer stempeltætninger, kromstang og viskerringe. Alligevel er op til 40 % af de uplanlagte cylinderudskiftninger i hårdt belastede mobile maskiner som gravemaskiner, mineskovle, affaldspakkere og knækhjulslæssere forårsaget af katastrofale mekaniske fejl ved monteringsdrejepunkterne: stangøjet, bundgaffel- eller stiftboringerne.
En frossen, galdet eller ovaliseret drejetap låser ledforbindelserne, fremkalder alvorlige laterale bøjningsmomenter hen over stempelstangen og fremskynder lækage af hovedkirtlen. Denne ingeniørvejledning beskriver rodmekanikken ved brug af stiftøjer, retsmedicinsk diagnostik til at skelne galning fra gnidningskorrosion og metallurgiske benchmarks for valg af kraftige bøsninger og hærdede legeringsstifter.
| Fejltilstand | Fysisk rodårsag | Visuel/hørbar signatur |
|---|---|---|
| Klæbende klæbende | Metal-til-metal mikrosvejsning fra tab af grænsesmøring under ekstremt kontakttryk | Dybe langsgående udhulninger på stift; høje skrig under artikulation; beslaglagt stift |
| Frygtæring | Mikrooscillationer (<100 um) bryder beskyttende oxidfilm under kraftige vibrationer | Fint rødbrunt (kakao)pulver eller sort slam, der græder fra nåleøjet; hullede kontaktflader |
| Boreovalisering (øjeforlængelse) | Peakpulserende stødbelastninger, der overstiger udbyttestyrken for moderstål over millioner cyklusser | Øjeboringsdiameter strækker sig ud af rund med >0,5 mm; overdreven mekanisk klunkning ved vendinger |
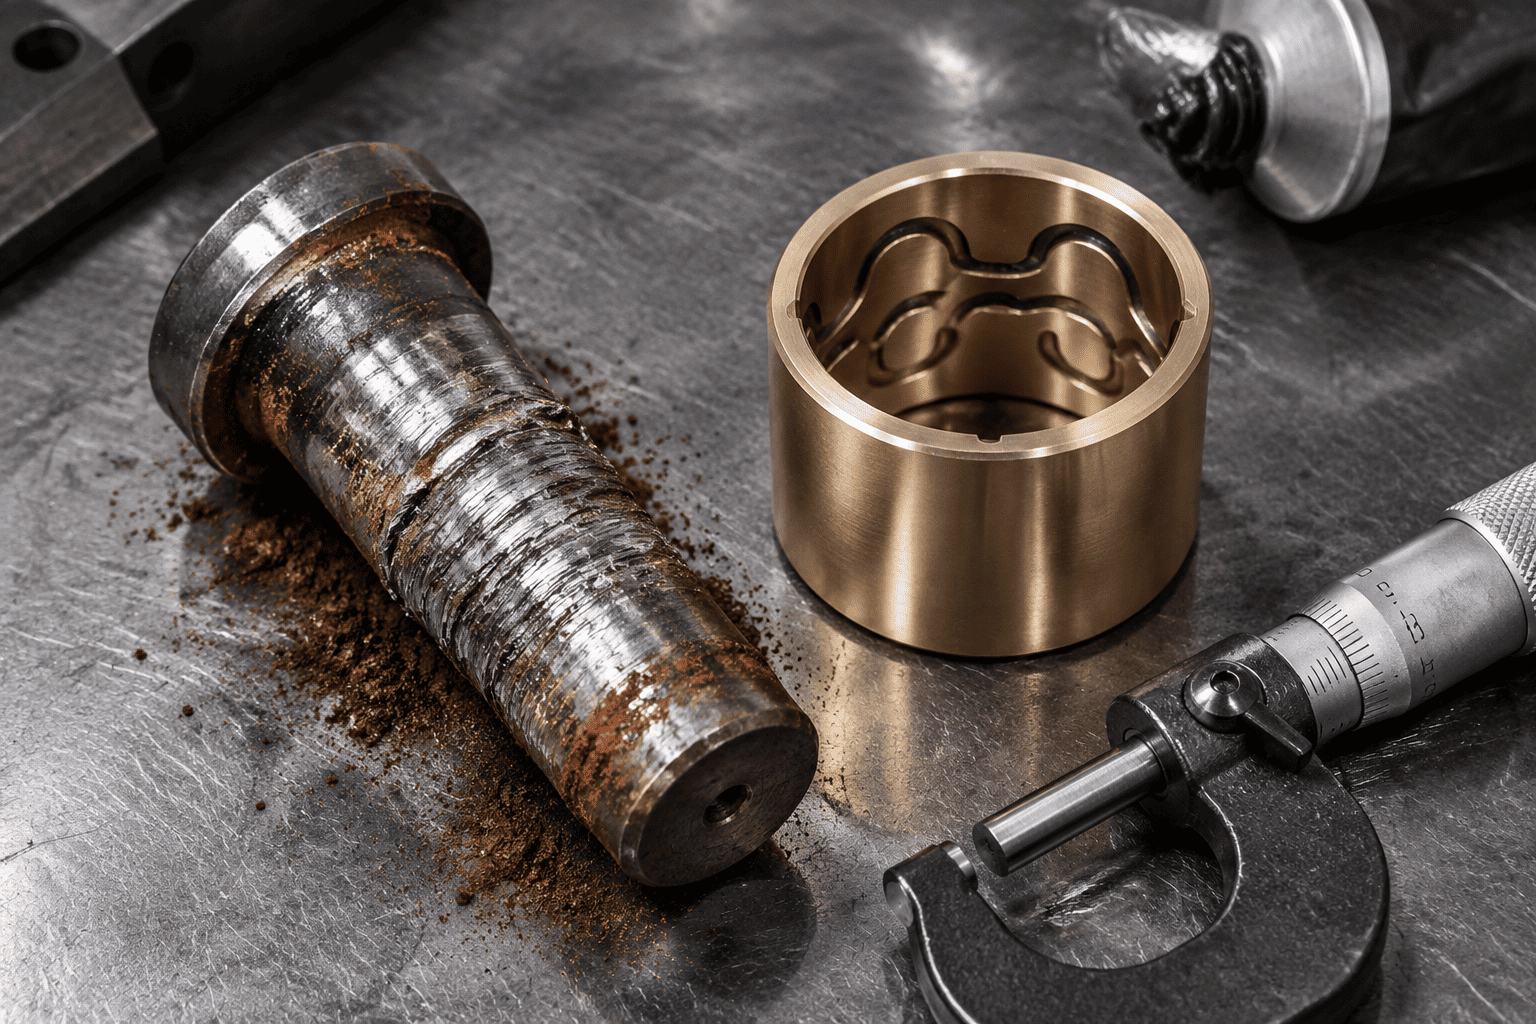
Når en gravemaskine skovlhydraulisk cylinderbryder gennem tæt ler eller sten, overstiger kontakttrykket over stiften og bøsningen let 80 til 100 MPa (11.600 til 14.500 psi). Hvis smørefedtfilmen går i stykker, berører de mikroskopiske overfladeskævheder på stålstiften og stålstangens øje direkte. Friktion genererer øjeblikkeligt lokaliseret varme, der overstiger 800°C, hvilket får mikrosvejsninger til at danne og rive stykker af ophavsmetal væk. Inden for få timer sætter stiften sig fast inde i gaffelarmen.
I højfrekvent vibrerende udstyr som skæreborde og hydrauliske hamre gennemgår drejetappen små vinklede mikrobevægelser (mindre end 50 mikron) under kontinuerlig belastning. Denne mikro-gnidning tørrer fedt væk og pulveriserer mikroskopiske stålpartikler. Da disse nyklippede stålpartikler oxiderer i luften, danner de hårdt jernoxid (Fe₂O₃), hvilket skaber en slibende rød poleringsrouge, der sliber stiftøjet overstørrelse.
I smedede stangøjer i et stykke og svejsede bundplader bevirker kontinuerlig retningsbestemt hamring, at den runde stiftboring permanent giver efter til en langstrakt ellipse. Når frigangen overstiger 0,8 mm (0,030"), forstærkes dynamiske stødbelastninger eksponentielt, hvilket i sidste ende initierer bøjletræthedsrevner ved spændingskoncentrationen kl. 3 og kl. 9 i øjets hjørner.
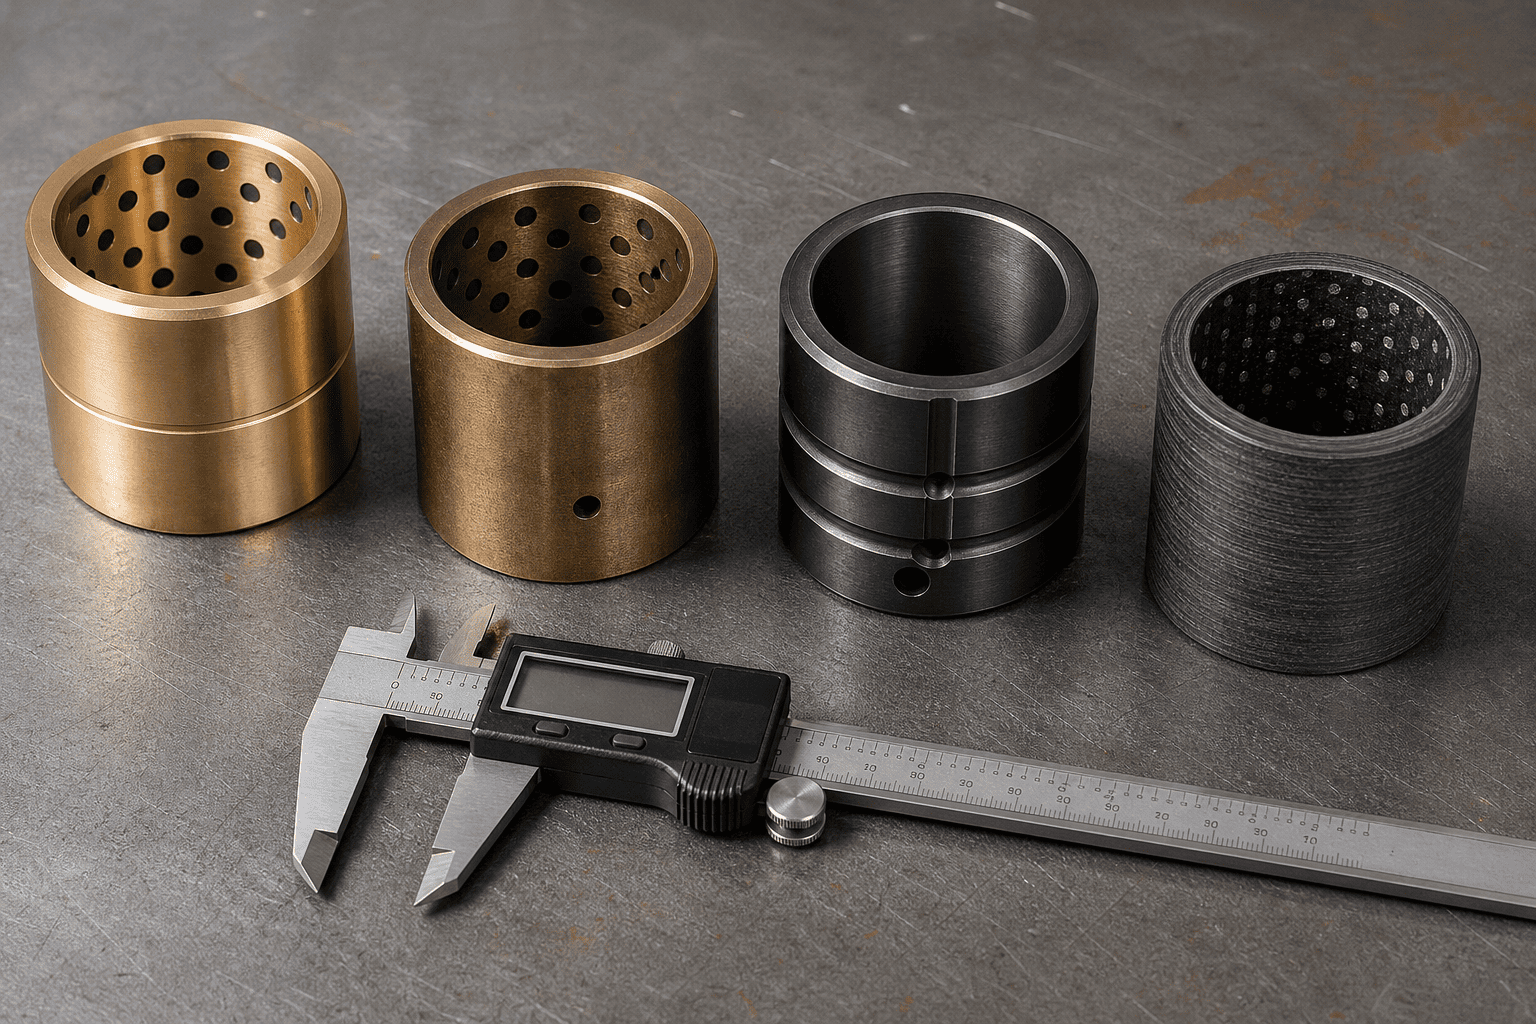
At vælge den korrekte bøsningsarkitektur er forskellen mellem 1.000 timer og 10.000 timers problemfri pivotlevetid:
| Bøsningsmaterialekvalitet | Maks dynamisk belastning | Behov for smøring | Bedste operationsscene |
|---|---|---|---|
| Bronze med høj bly (SAE 660 / C93200) | 35 – 45 MPa (moderat) | Daglig smøring påkrævet | Let industri og almindeligt landbrug |
| Manganbronze (C86300 høj trækstyrke) | 70 – 90 MPa (heavy-duty) | Periodisk smøring påkrævet | Alvorlig jordflytning og skovlforbindelse til minedrift |
| Case-hærdet stål (8620 Carburized 60HRC) | 120 – 150 MPa (ekstremt stød) | Smøring + Højtryksmoly | Affaldspakkere, klippekæber, tunge knusere |
| PTFE Fiber-Wound Composite (Duralon) | 100 – 140 MPa (nulsmøring) | 100% FEDT-FRI selvsmørende | Undersøiske, fødevaregodkendte og utilgængelige drejepunkter |
Installer aldrig en uhærdet kommerciel 1045 kulstofstålstift i en tung cylindergaffel. Standard 1045 har en overfladehårdhed på kun 18 til 22 HRC; det vil deformeres og galde inden for få uger mod en bøsning af manganbronze eller hærdet stål.
Basiskernemateriale: 4140 krom-molybdæn eller 8620 nikkel-kromlegeret stål, bratkølet og hærdet for kernesejhed (28–32 HRC) for at absorbere ekstreme bøjningsstød uden at gå i stykker.
Overfladebeholderhærdning: Induktionshærdet eller dybt kassekarbureret til 58 til 62 HRC til en minimumsdybde på 1,5 mm (0,060").
Overfladefinish: Præcisionsslebet og poleret til Ra ≤ 0,2 μm (8 mikrotommer). . I ætsende marine-, afisningsvejsalt- eller kemiske gødningsmiljøer, specificer en 25-mikron hårdforkromning eller QPQ flydende nitrering topcoat over den hærdede sag.
Oplever du vedvarende knas, knirkende drejeled, eller gaffeløret knækker på tværs af din udstyrsflåde?
Kontakt HCICs specialiserede ingeniørgruppe. Vi fremstiller kraftige specialcylindre udstyret med manganbronze, kassehærdet legering eller selvsmørende kompositbøsninger, parret med certificerede 58-62 HRC induktionshærdede stifter, der er udviklet til pålidelighed uden nedetid.