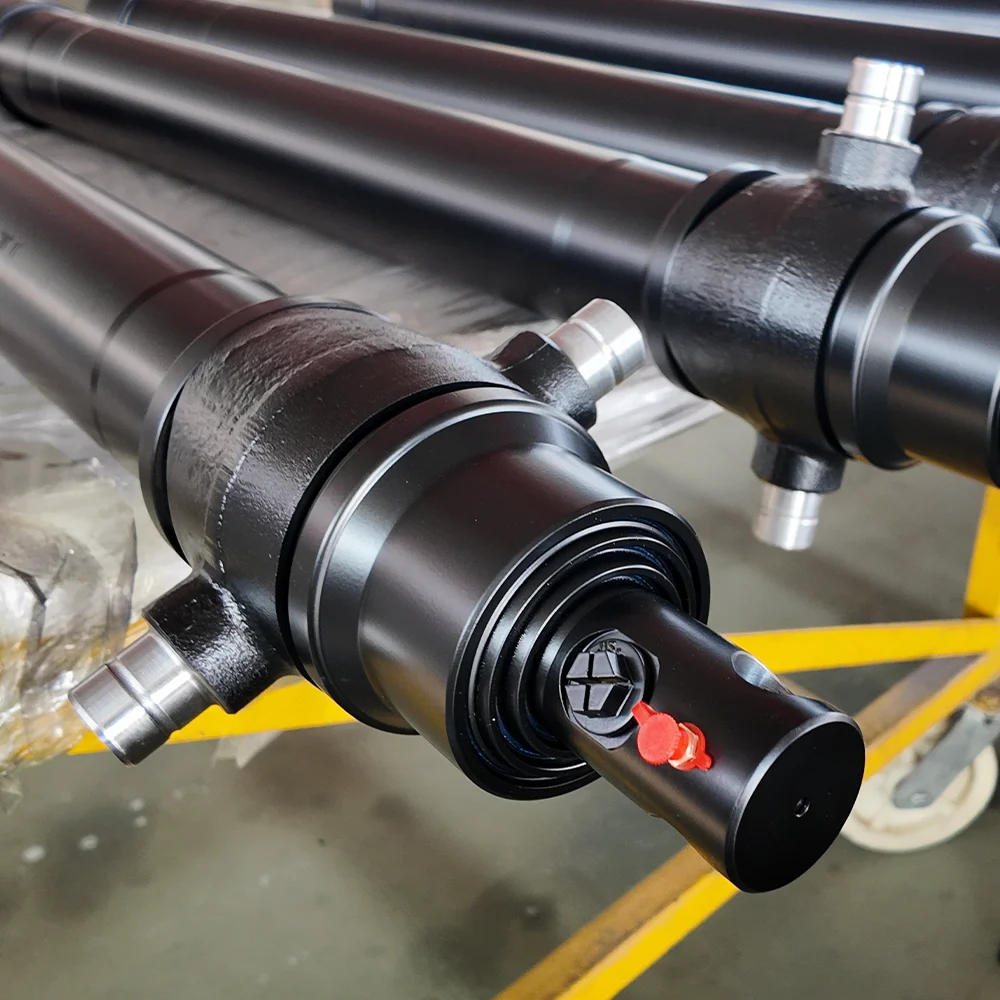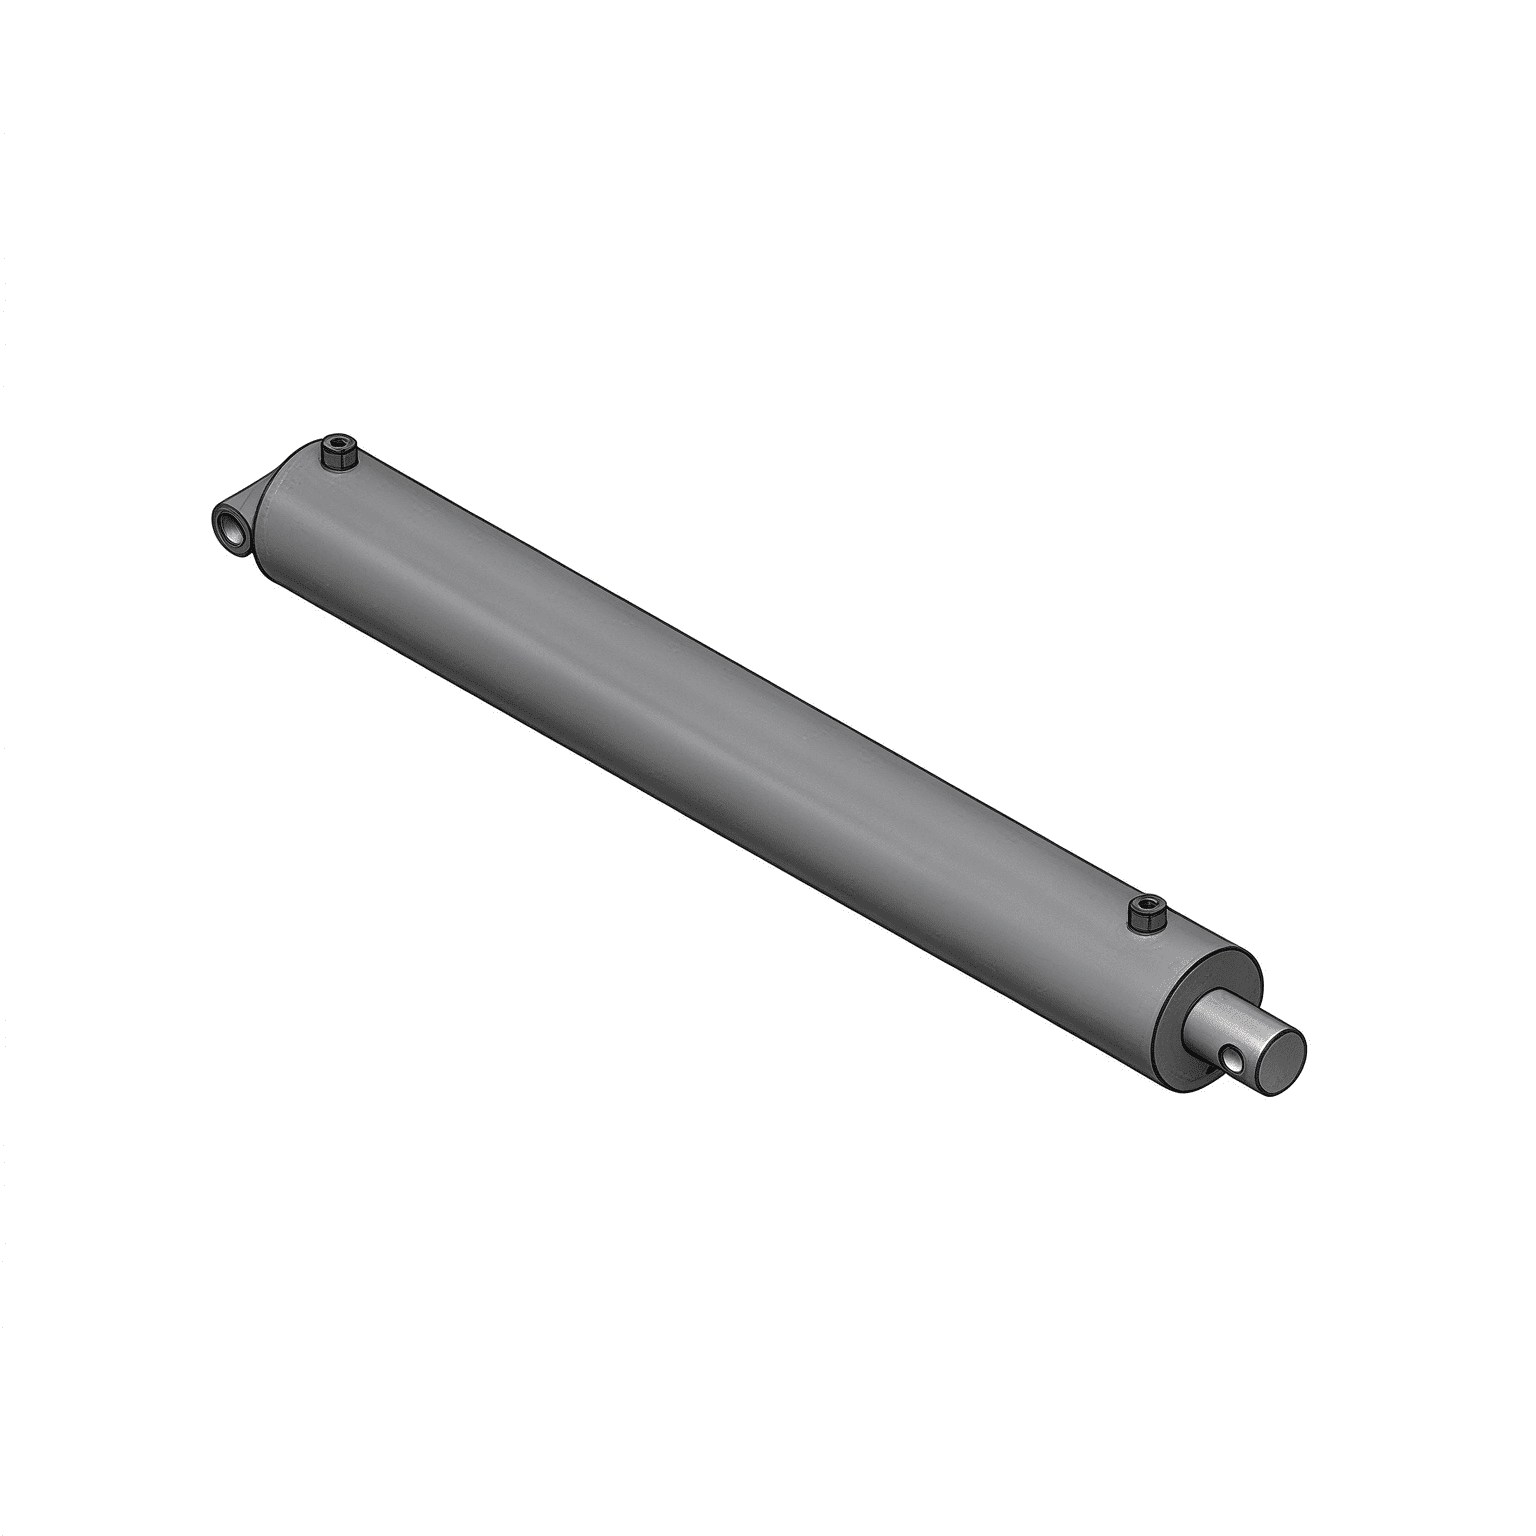
Når feltteknikere har mistanke om intern stempelforseglingsfejl, er standardforretningstesten at bunden ud af cylinderen ved fuld slaglængde, tryksætte porten og inspicere den modsatte port for olieudsivning. I balloncylindre giver denne test konsekvent falsk-negative resultater:
| Position | Afstand | Boremåling | Note |
|---|---|---|---|
| Bundhætte | 0 mm | 100,02 mm | Nominel Spec |
| Midtslag | 500 mm | 100,48 mm | +0,46 mm Swell Zone |
| Hovedkirtel | 1000 mm | 100,03 mm | Nominel Spec |
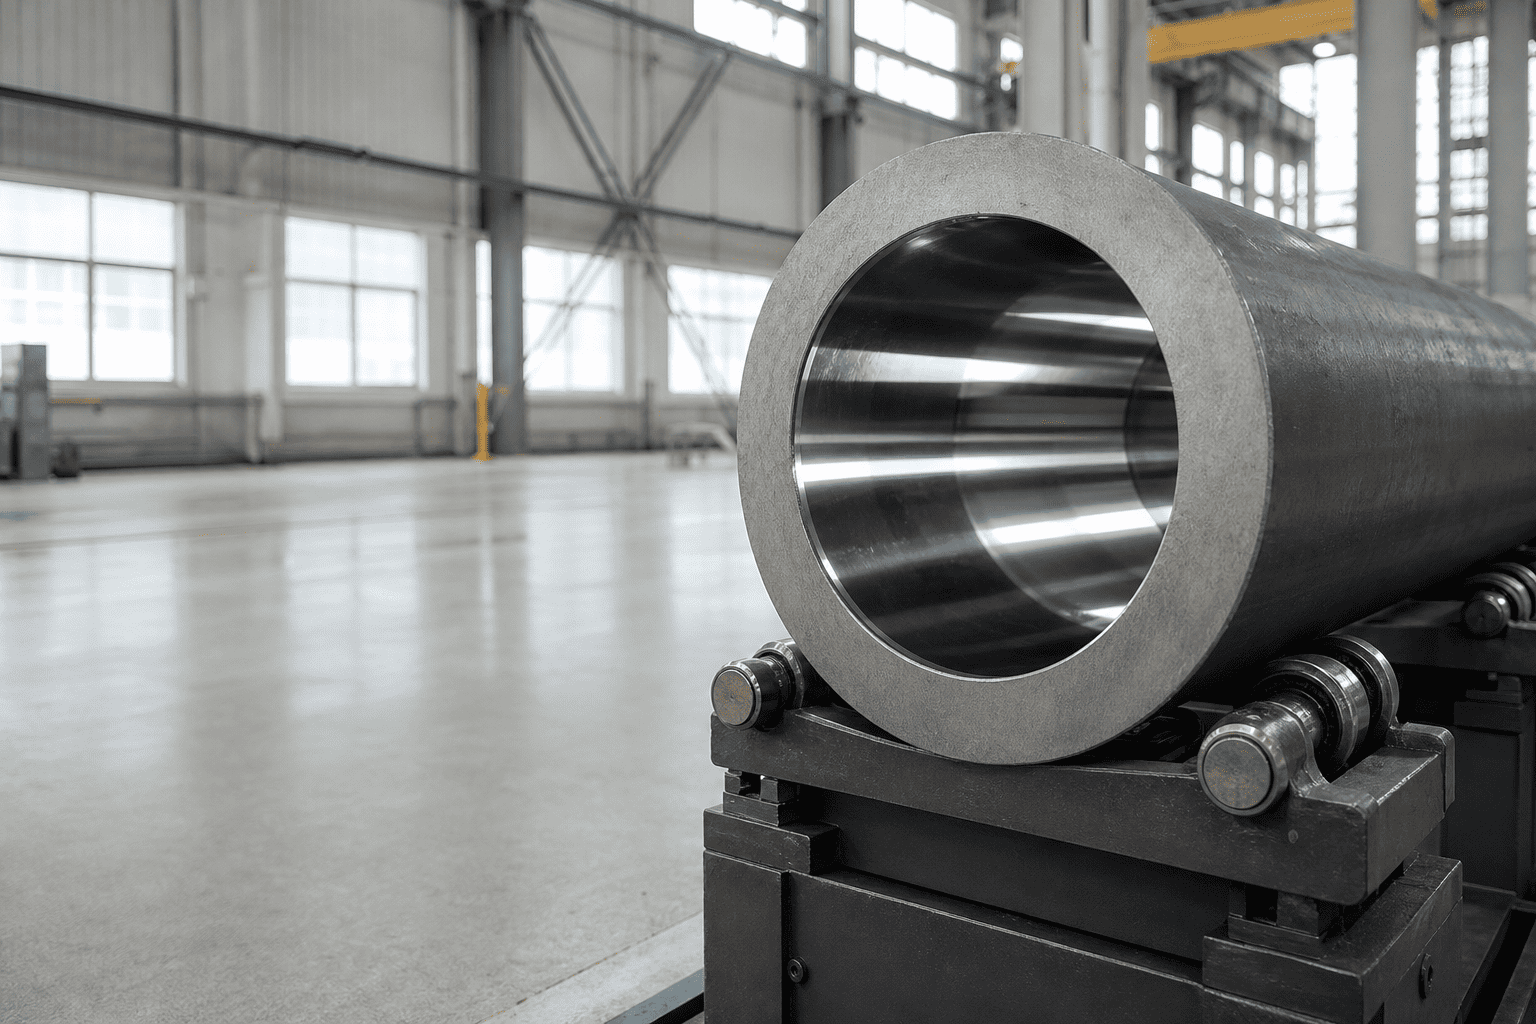
Fordihydraulisk cylindertønden er strukturelt afstivet i begge ender af den tunge stålbasesmedning og den gevindskårne hovedforskruning, permanent bøjle giver næsten udelukkende koncentrater i den ikke-understøttede midtersektion af tønden.
1. Inerti kinetiske stødspidser:En gravemaskineskovl, der rammer granit med fuld svinghastighed, forårsager en øjeblikkelig decelerationstrykspids, der går forbi systemets hovedaflastningsventilens revnegrænser, før ventilventilen fysisk kan skifte åben.
2. Dekompressionschokbølger:I højtonnage hydrauliske presser og komprimeringscylindre udløser hurtig ventilskift akustiske væskedekompressionsbølger, der hamrer det indre rør-ID.
3. Substandard rørmetallurgi:Anvendelse af standard kommercielle koldtrukne kulstofstålrør med lav flydespænding (under 350 MPa) i stedet for legeret stål med høj trækstyrke (over 520 MPa udbytte).
4. Overdreven tubehoning-godtgørelse: Overslibning af et allerede slidt cylinderrør for at fjerne dybe ridser reducerer den resterende rørvægstykkelse til under de minimale tekniske sikkerhedsmargener.
For endeligt at diagnosticere tøndeballonflyvning under nedrivning af værksteder, skal mekanikere kortlægge den indvendige borings geometri på tværs af flere slagintervaller i stedet for kun at måle de let tilgængelige rørender:
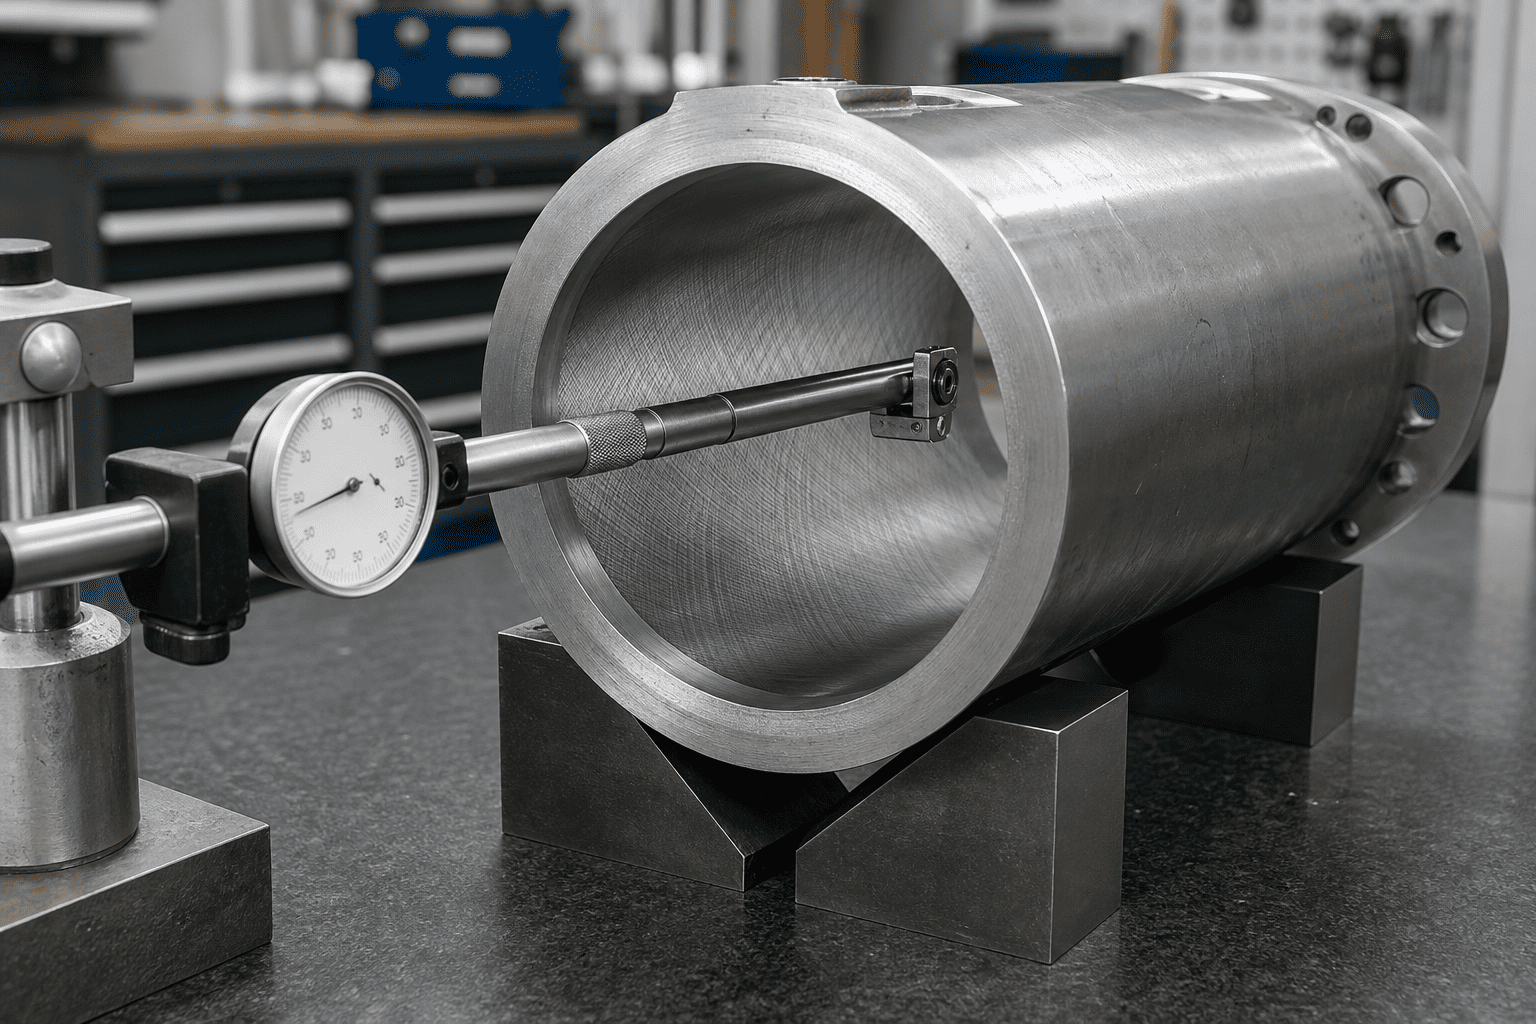
| Position | Afstand | Boremåling | Note |
|---|---|---|---|
| Bundhætte | 0 mm | 100,02 mm | Nominel Spec |
| Midtslag | 500 mm | 100,48 mm | +0,46 mm Swell Zone |
| Hovedkirtel | 1000 mm | 100,03 mm | Nominel Spec |
Forebyggelse af tøndeballonflyvning i hydrauliske kredsløb med højt stød kræver opgradering fra standard DOM-kulstofrør til sømløse legeret stål med høj styrke:
| Slangekvalitet | Materiale klassificering | Minimum udbyttestyrke | Modstand mod Peak Shock Spikes |
|---|---|---|---|
| AISI 1020 / 1026 | Standard koldttrukket kulstof | 290 – 340 MPa | Dårlig (tilbøjelig til ballonflyvning under 4.000 psi pigge) |
| St52-3 / E355 | Mikrolegeret konstruktionsstål | 450 – 520 MPa | Moderat (standard mobil industriel benchmark) |
| 27SiMn / 30CrMo | Hærdet og hærdet legeret stål | 620 – 780 MPa | Superior (modstår 8.000+ psi dynamiske minestød) |
| 4140 Chrome-Moly | Høj-hårdhed legeret stål | 850 – 950 MPa | Extreme Duty (nedrivningsudstyr og smedepresser) |
Ud over valg af højtydende legeringer kræver kraftige tekniske retningslinjer specificering af tunge vægforhold, hvor rørets ydre diameter er mindst 1,25 til 1,35 gange den nominelle boringsdiameter i mobilt udstyr med høj slagkraft.
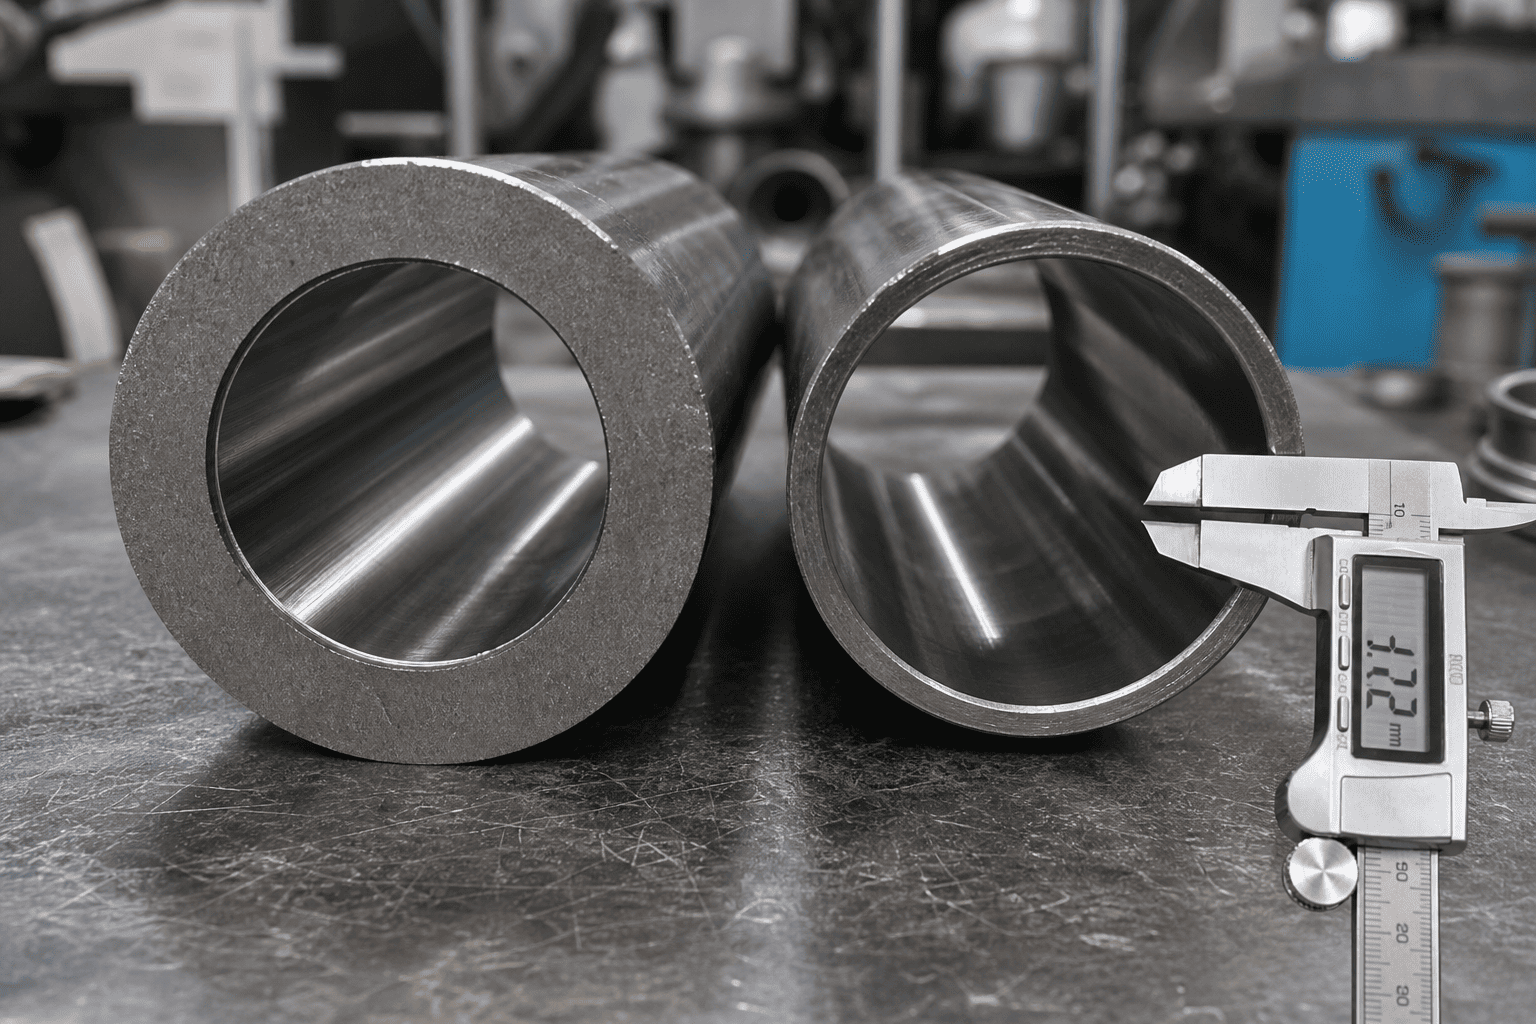
Beskæftiger du dig med uforklarligt tab af udbrudskraft i midten af slaget eller hævelse af tønde i hårdt belastet udstyr?
Rådfør dig med HCICs specialiserede hydrauliske designingeniørteam. Vi leverer tunge, højtydende legeringscylindrekonstruktioner konstrueret med certificerede 27SiMn/4140 sømløse slanger, præcisionsskåret og polerede boringer og omfattende CAD-verifikation til krævende mobile og industrielle maskiner verden over.