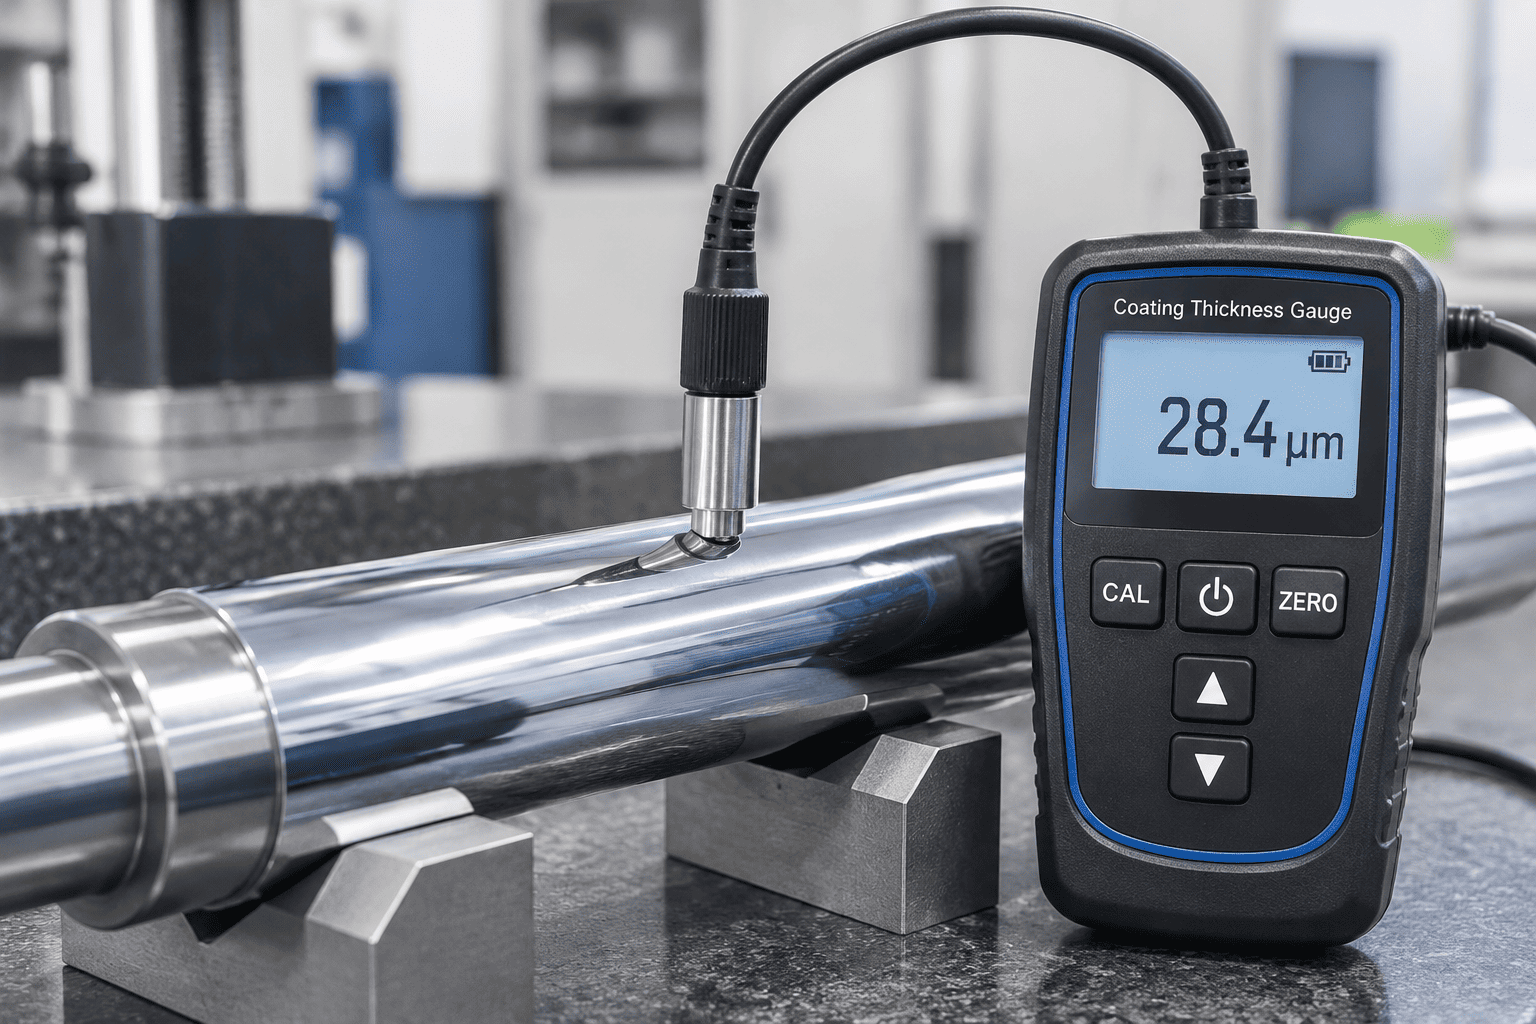
I tunge hydrauliske cylindre udgør hårdforkromet galvanisering den primære barriere mod slibende slid og miljømæssig oxidation. Måling af lagtykkelse uden at ødelægge færdige slebne stænger er et vigtigt inspektionstrin i første artikel.
| Punkt | Detaljer |
|---|---|
| Kvadrantpositioner | Øverste kvadrant: 0° højre: 90° bundkvadrant: 180° venstre: 270° (målt på massiv stålstang) |
| Længdemålestationer | 3 stationer: Front (100mm), Center, Bagside (100mm) |
| Radiale aflæsninger | 4 radiale aflæsninger pr. station, i alt 12 punkts datamatrix |
| Måltykkelse | Standard industri ≥ 25 μm Svært arbejde ≥ 40–50 μm |
Streng håndhævelse af kvalitetsstandarder for hårdt krom stempelstang for hydrauliske cylindre under tykkelsesverifikation forhindrer tidlig rodfældning og ekstrudering af olietætninger under tunge flerskiftsoperationer.
Den funktionelle ridsemodstand af en hydraulisk cylinderstang afhænger af den krystallografiske hårdhed af det afsatte kromgitter:
I modsætning til dekorativ blank krom, udvikler industriel hårdkrom galvanisering naturligt interne spændingsaflastende mikrorevner under elektroaflejring. Kontrollerede mikrorevnenetværk er kritiske: de bevarer mikroskopiske smøreoliefilm, der reducerer tætningsfriktion uden at tillade ætsende fugt at nå det rå basisstål.
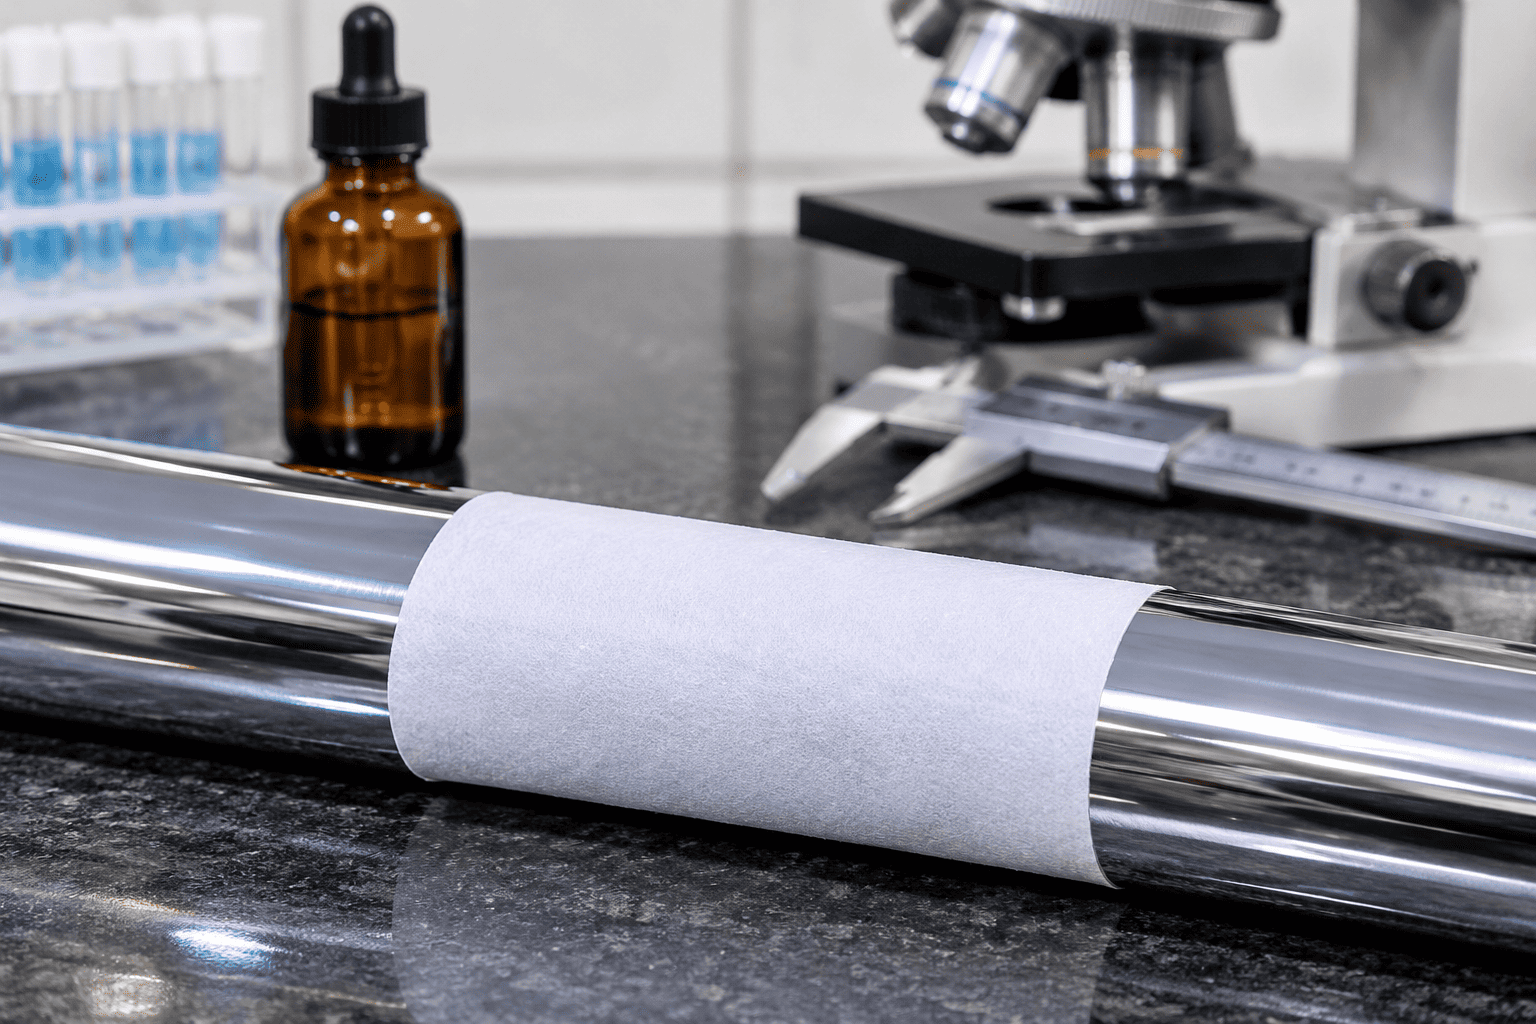
1. Reagensformulering: Forbered en opløsning af 10 g/L kaliumferricyanid (K₃[Fe(CN)₆]) og 20 g/L natriumchlorid (NaCl) opløst i destilleret vand.
2. Anvendelse: Påfør absorberende filterpapir mættet med reagenset direkte på den rensede, affedtede kromstangoverflade i 10 minutter.
3. Reaktionskemi: Hvis en pore eller gennemgående revne strækker sig helt ned til den jernholdige stålbase, opløses jernioner og reagerer for at danne karakteristiskePreussiske blå pletter ( Fe₄[Fe(CN)₆]₃):
4. Accepttærskel: I henhold til kvalitetsstandarder for hårdkrom stempelstang for hydrauliske cylindre, er nul blå pletter pr. 100 cm² tilladt for førsteklasses hydrauliske cylinderstænger.
Under optisk metallografisk inspektion (200 x forstørrelse med saltsyre) skal stænger med høj holdbarhed udvise 400 til 600 mikrorevner pr. lineær centimeter. Et lukket, ikke-gennembrudsnetværk forhindrer fugtmigrering, samtidig med at grænsesmøringen for U-cup polyurethan tætninger opretholdes.
Accelererede korrosionskamre simulerer år med barske kystnære, afisningskemikalier og stenbrudseksponering i et kontrolleret laboratoriemiljø:
Overholdelse af disse hårde krom stempelstangskvalitetsstandarder for hydrauliske cylindre sikrer, at væskekraftcylindre, der anvendes i barske vejsaltning, landbrugsgødning og kystnære skibsværftsmiljøer, fungerer uden sælknusende korrosionsgrave.
| Metrologi dimension | Standard kvalitetskrav | Verifikationsstandard | Fejltilstand forhindret |
|---|---|---|---|
| Belægningslagtykkelse | ≥25μm (Standard) / ≥40-50μm (Heavy-Duty) | ISO 2178 magnetisk induktion | For tidlig gennemslidning og eksponering af basisstål |
| Vickers mikrohårdhed | 850 til 1.050 HV0.1 (65 til 70 HRC) | ISO 4516 / ASTM E384 | Ridser og ridser fra luftbåren grus og sand |
| Mikrorevnetæthed | 400 til 600 revner/cm (Ikke-gennem netværk) | Metallurgisk ætsning @200× | Oliefilmsult eller dyb fugtudsivning |
| Verifikation af porøsitet | Nul blå pletter pr. 100 cm2 filtertest | Ferroxyl-reagens (ASTM B571) | Pinhole galvanisk rust og underjordiske blærer |
| Neutral saltspray (NSS) | 500 til 1.000+ timer (bedømmelse 10) | ASTM B117 / ISO 9227 | Miljømæssige rustgruber på udsatte parkerede stænger |
| Overfladefinish (Ra) | Ra=0,10 til 0,20μm (Rmr>50 %) | ISO 4287 Stylus Profilometer | Stangtætningslæbeafslidning og dynamisk hydraulikolielækage |
| Diametral udløb | ≤0,15 mm pr. 1.000 mm stanglængde | Skiveindikator på V-blokke | Cylinderforskruningsbøsning binding og tætningsovalisering |
Implementering af disse omfattende hårdkrom stempelstangskvalitetsstandarder for hydrauliske cylindre garanterer, at producenter af hydraulisk udstyr leverer lækagefri, langtidsholdbare lineære aktuatorer på tværs af globale industrielle og mobile maskinmarkeder.
For teknisk dokumentation, materialetestcertifikater (EN 10204 3.1) og brugerdefinerede OEM cylinderstangsspecifikationer,kontakt HCIC kvalitetsingeniør på "info@jnhcic.com".