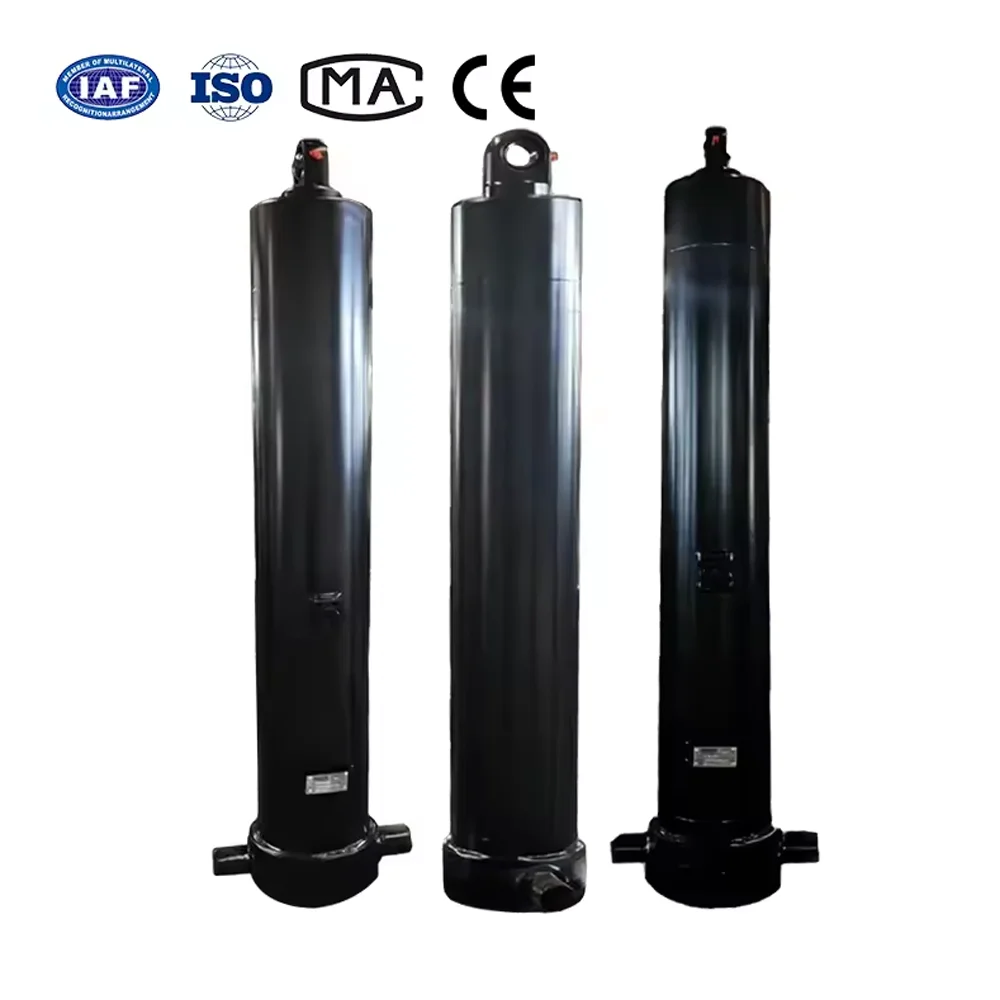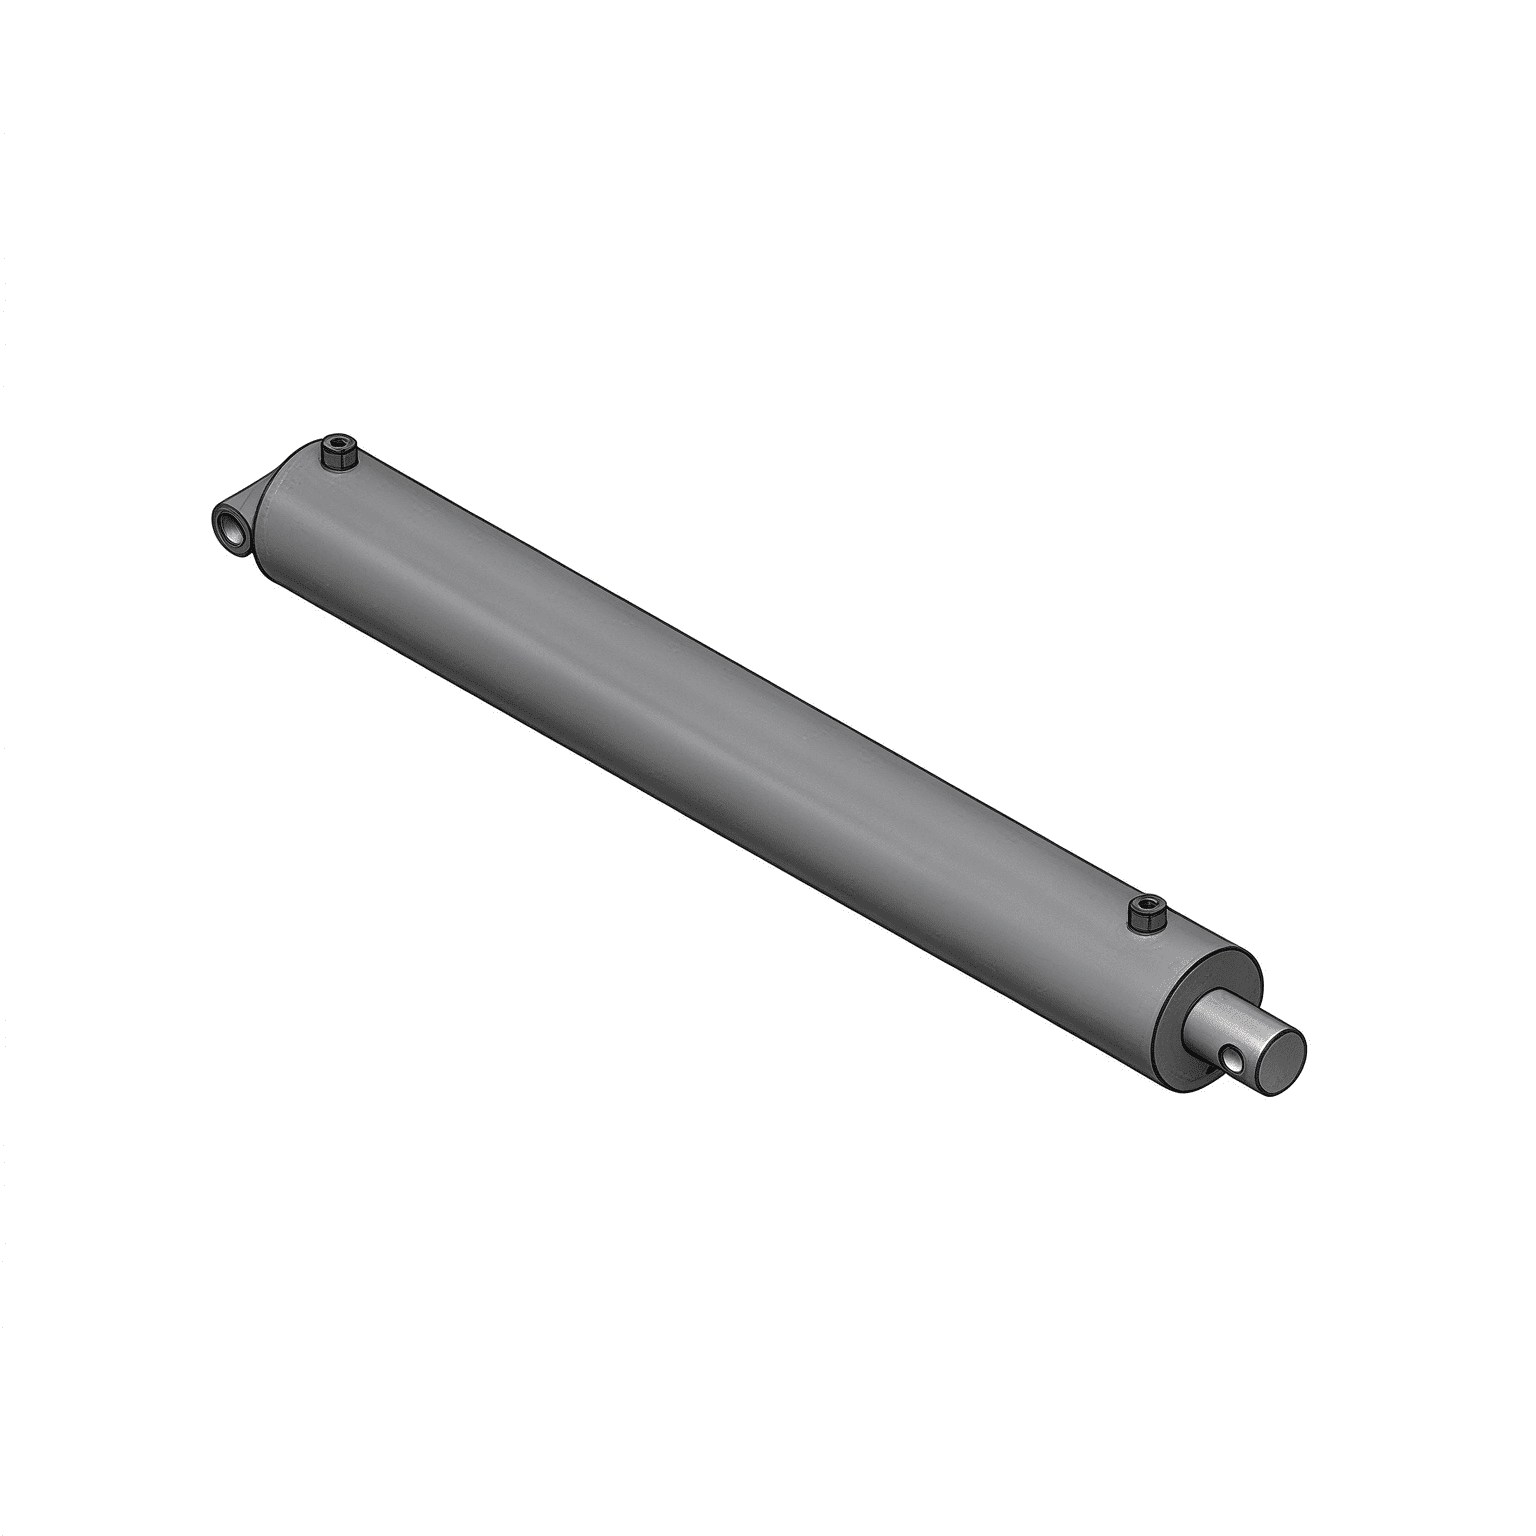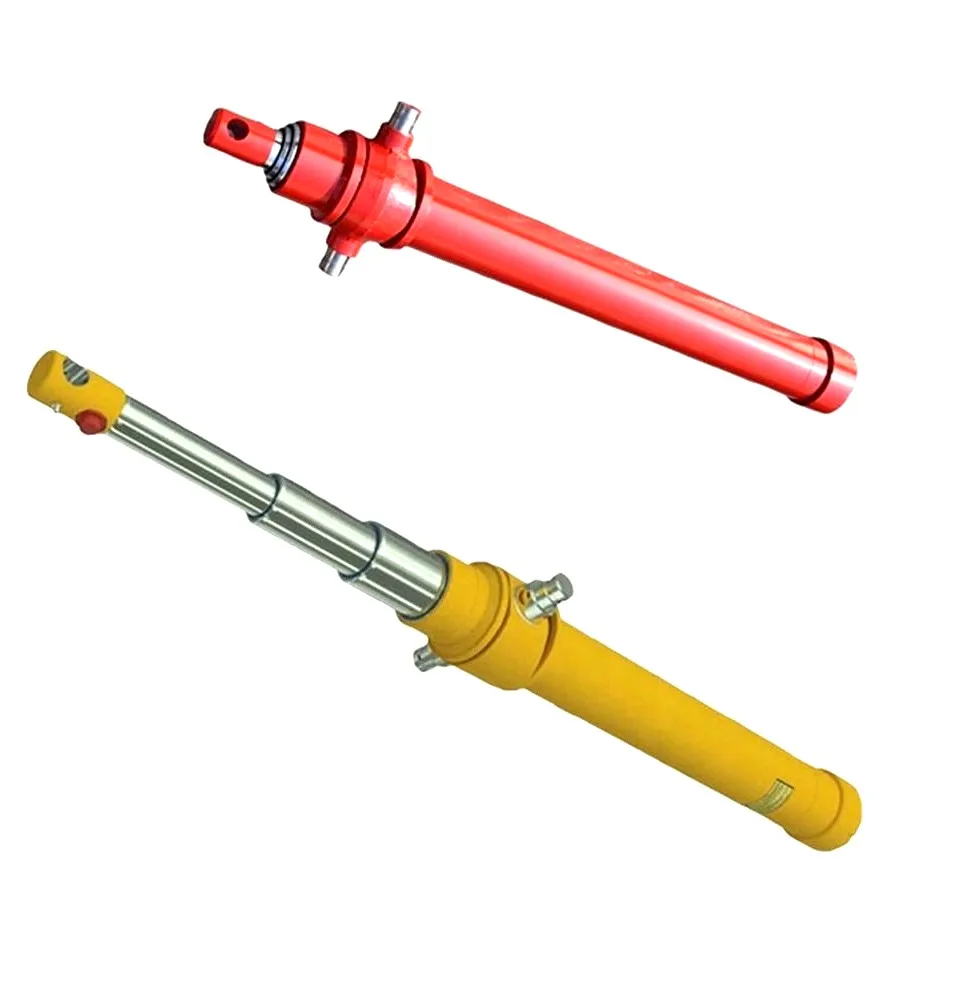
HCIC en førende global producent af brugerdefineredehydrauliske cylindreog kraftenheder siden 1998, annoncerede i dag den formelle idriftsættelse af sin nye multi-million-dollar Automated CNC Skiving & Roller Burnishing (SRB) produktionslinje.
Installeret på HCIC's primære hydrauliske produktionsfacilitet, er denne avancerede kraftige bearbejdningsinstallation konstrueret specifikt til efterbehandling af dybe huller af sømløse stålcylindre. Anlægget kan behandle rør indvendige diametre fra Ø50 mm op til Ø400 mm (1,97" til 15,75") og enkelt-pass arbejdslængder op til 12 meter (39,4 fod), hvilket betydeligt udvider HCIC's produktionsbåndbredde til minedrift, kran, marine, langtakts teleskoper og tunge industrielle cylindre.
| Bearbejdningsproces | Kombineret Single-Pass CNC Skiving & Roller Burnish |
|---|---|
| Rør indvendig diameter (boring) rækkevidde | Ø50 mm til Ø400 mm (1,97" til 15,75") |
| Maksimal Single-Pass-slaglængde | Op til 12.000 mm (12,0 meter / 39,4 fod) |
| Opnået overfladeruhed (Ra) | Ra 0,08 til 0,20 μm (3,2 til 8,0 mikrotommer) |
| Boretolerancestandard | ISO H8 / H9 Højpræcisionsboring dimensionsklasse |
| Rørmaterialekapacitet | St52-3, E355, 27SiMn, 4140, Q355JR legeret stål |
| Kvalitetsinspektion Integration | Inline ultralydstykkelse og multipunkts luftmåler |
I årtier,hydraulisk cylinderfremstillingen var afhængig af flertrins groft boring efterfulgt af multi-pass slibende stenslibning. Selvom den er funktionel, er traditionel honing langsom, genererer meget forbrugsmateriale affald og kan efterlade mikroskopiske krydsskraverede mikroriller, der fremskynder slid af elastomerforseglinger.
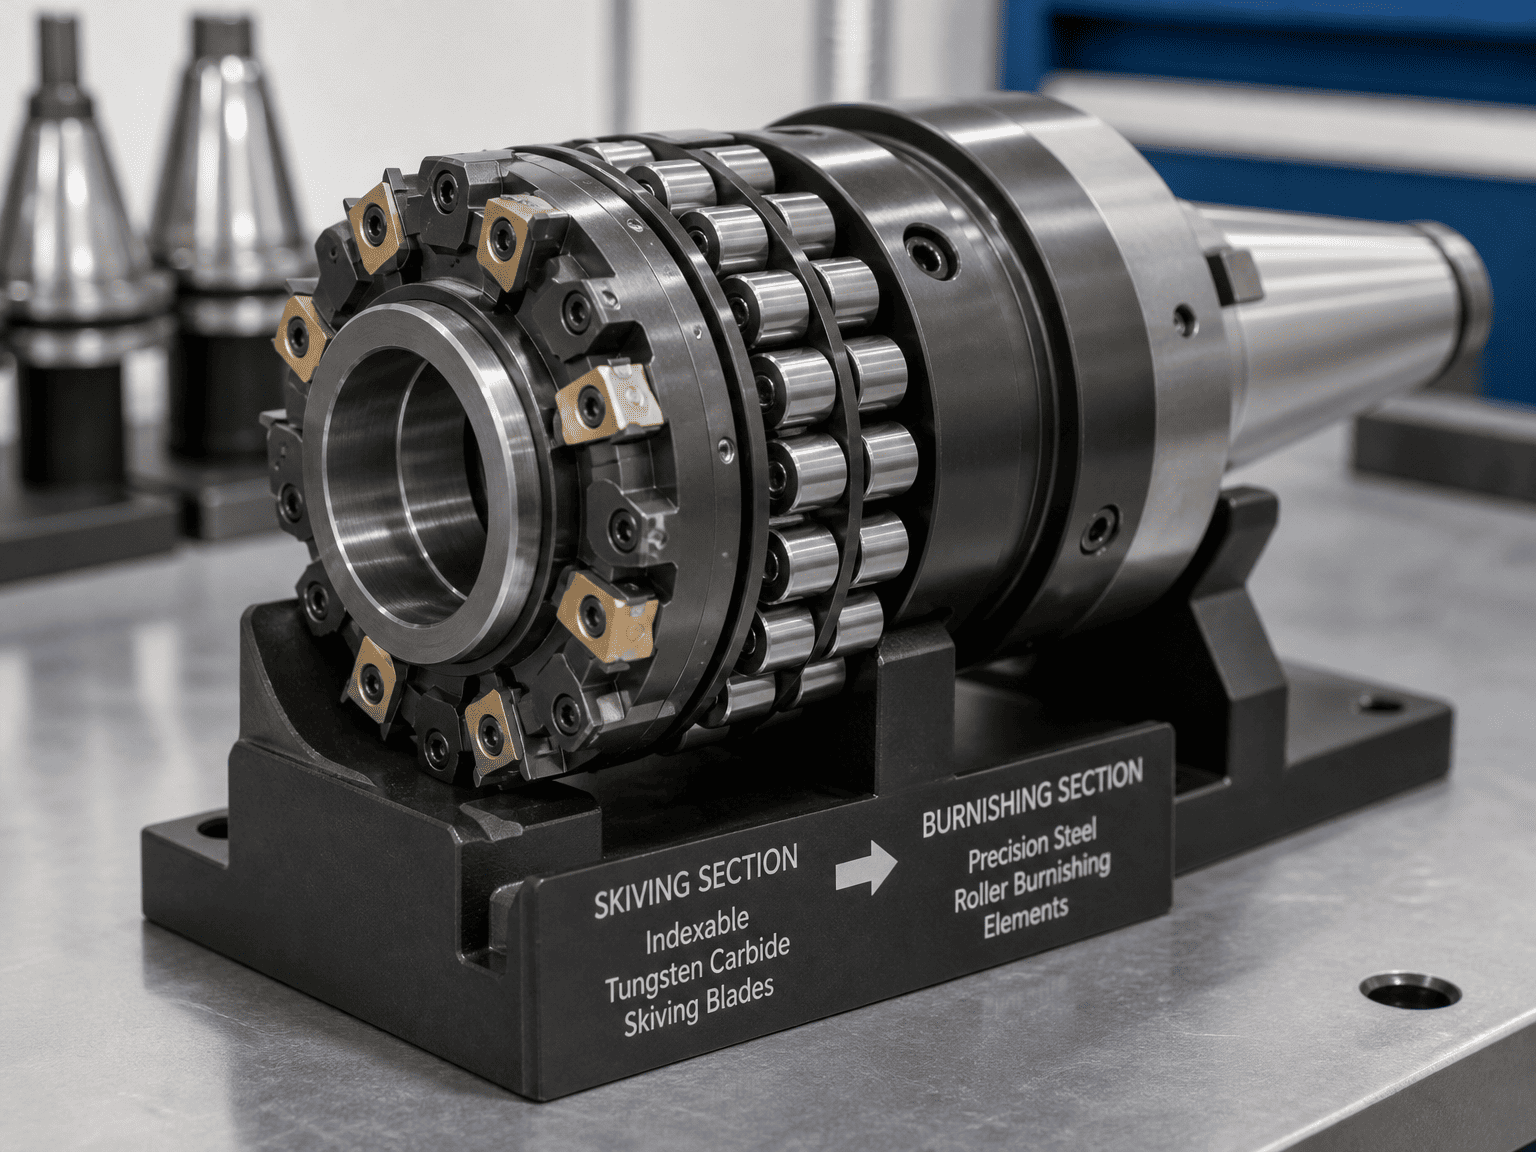
HCIC's automatiserede CNC-skivevalsepoleringscylinderlinje erstatter disse sekventielle operationer med et enkelt, højeffektivt kontinuerligt gennemløb:
Under operationen fjerner højpræcisions hårdmetalskiveindsatser ubehandlet rørudløb og tilspidsning. Umiddelbart bag skærehovedet udøver hærdede stålruller et intenst radialt tryk mod borevæggen. Denne mekaniske plastiske deformation flader mikroskopiske metaltoppe ud i dale og skaber en ultraglat, spejllignende overflade ($Ra \le 0,15\text{ }\mu\text{m}$), der dramatisk reducerer tætningsfriktion og forhindrer mikroslid.
I modsætning til skære- eller slibeprocesser, der introducerer resterende trækoverfladespænding, inducerer rullepolering dybe kompressive restspændinger i den indre rørvæg. Denne koldbearbejdningshærdning øger overfladehårdheden med 15 % til 30 %, hvilket øger modstandsdygtigheden over for højtryksudmattelsesrevner og intern cylinderudvidelse under kraftige cykliske belastninger markant.
Traditionel dyb-hul boring og honing af en 8 meter tung gravemaskine eller multi-trins teleskoprør krævede ofte 4 til 6 timers maskincyklustid. Den automatiserede CNC SRB-linje færdiggør det samme rør på under 25 minutter, hvilket reducerer den samlede produktionstid for cylinderbatch fra den typiske 6-til-8-ugers industristandard ned til kun 3 til 4 uger.
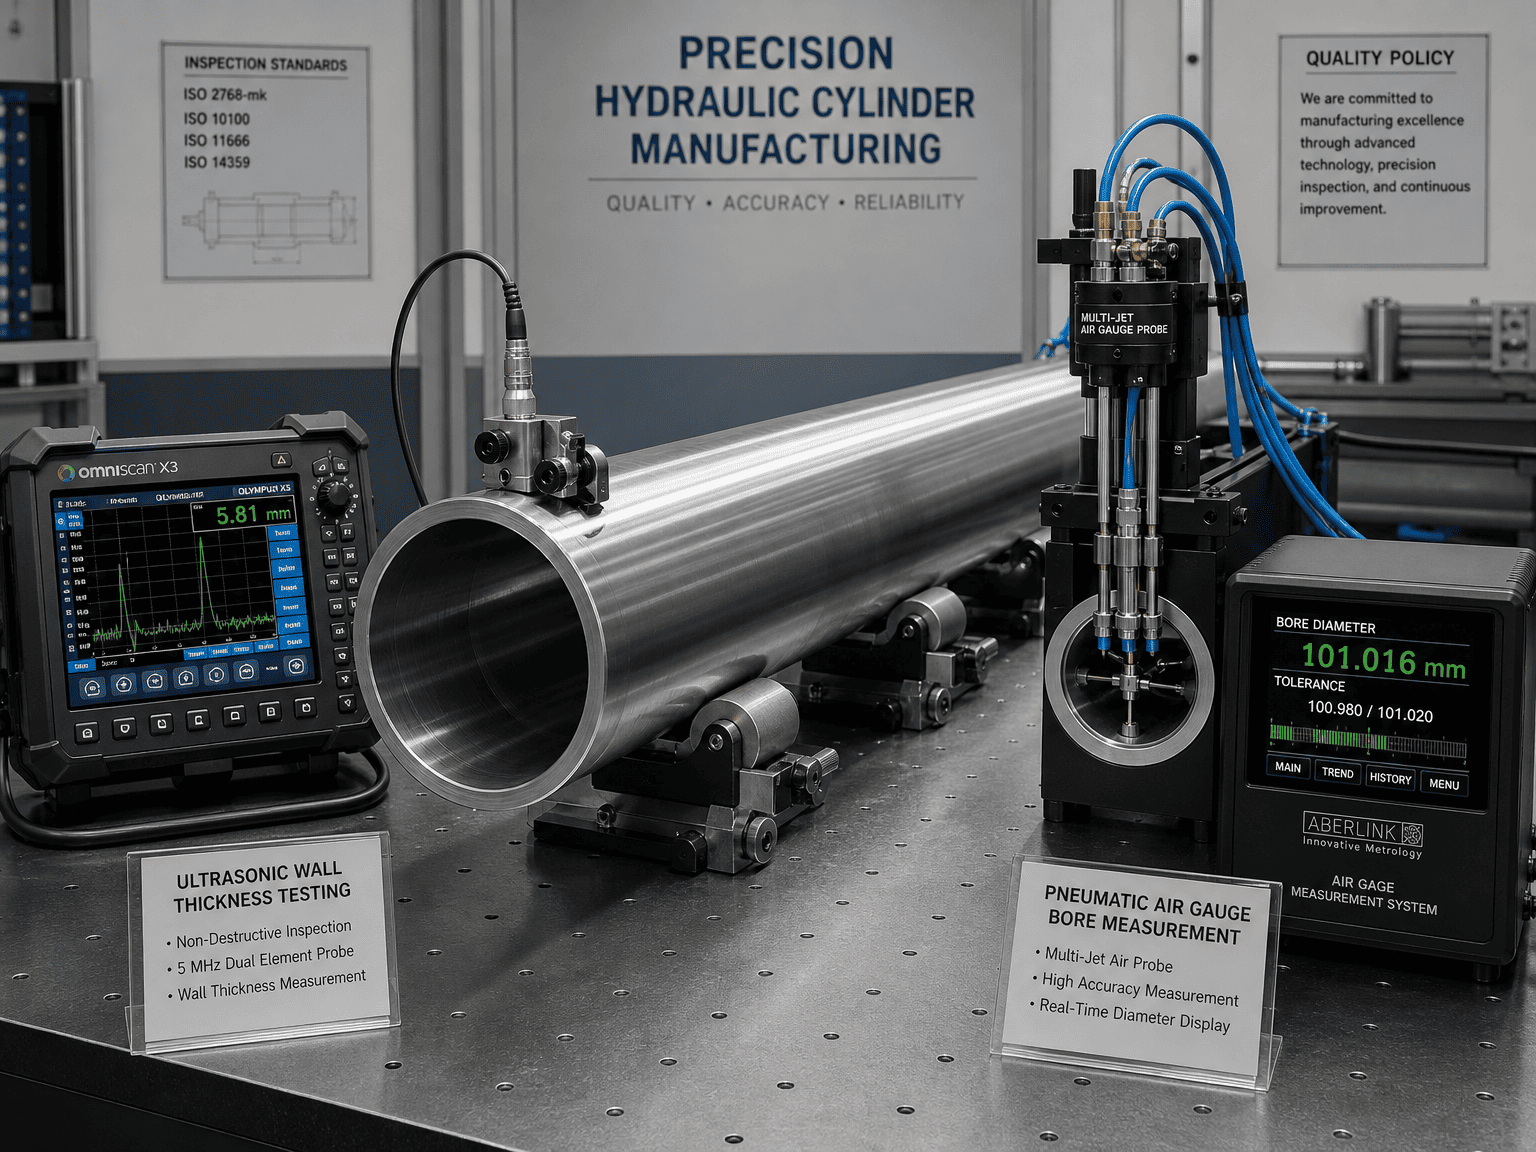
For at garantere nul-defekt levering på tværs af globale eksportmarkeder er den nye produktionslinje fuldt integreret i HCICs ISO 9001 kvalitetsstyringsramme:
"Investering i produktionsinfrastruktur i verdensklasse er kernen i HCICs forpligtelse til vores globale partnere," udtalte David Song, direktør for International Engineering hos HCIC. "Med idriftsættelsen af vores HCIC automatiserede CNC skivevalsepoleringscylinderlinje giver vi nordamerikanske og europæiske OEM-udstyrsbyggere tier-1-præcision, forlænget tætningsdriftstid og brancheførende leveringshastigheder til hydrauliske aktuatorer med stor boring og lang slag."
Anlægget er nu fuldt operationelt og producerer højtonnage teleskopcylindre til dumpere sættevogne, affaldspakkercylindre, bomcylindre til mobilkraner og specialtilpassede trækstangs-/svejsede cylindre til tung industri.
Specifikationer og tolerancer, der henvises til i denne meddelelse, afspejler validerede fabriksaccepttestparametre på HCIC's Jinan-fabrik. Tekniske tegninger, materialetestcertifikater (MTR) og ISO 9001-overensstemmelsesdokumentation leveres med hver produktionsforsendelse.
For at diskutere fremstilling af cylindere med stor boring, tilpassede OEM-specifikationer eller anmode om 3D STEP-ingeniørmodeller: